
Räder
So essentiell die Räder für Wagen und Kutschen sind, so unterschiedlich kommen sie daher, angepasst an die jeweiligen Bedürfnisse und Möglichkeiten der Nutzer. Ihre Größe wird beeinflußt von den Wegen bzw. Straßen auf denen sie gefahren werden sollen, der Last, die sie transportieren und von Herstellungs- und Beschaffungsmöglichkeiten. Je größer zum Beispiel ein Rad ist desto leichter rollt es über Unebenheiten hinweg. An der Vorderachse jedoch kann ich wegen dem Einlenken keine zu großen Räder brauchen. So wird statt dessen das Wagscheit unter der Deichsel befestigt, da hilft der leichte Zugwinkel nach oben über Unebenheiten hinweg und der Nachteil des kleineren Rads wird etwas ausgeglichen.
Die TIB – das Leibniz-Informationszentrum Technik und Naturwissenschaften und Universitätsbibliothek - stellt einen hervorragenden Film zum Thema Radherstellung und Stellmacher-Arbeit zur Verfügung. Sehr genau lassen sich die diffizilen Handwerkstechniken beobachten und die Fachbegriffe für Werkzeuge und Radteile erfahren.
Holzspeichenräder
Zuständig für die Fertigung dieser Räder ist der Stellmacher/Radmacher, ein eigenständiges Handwerk. Seit etwa 1950 Gummiräder aufkamen ist dieser Berufszweig fast ausgestorben.
Am Anfang steht die Nabe, meist aus einem Ulmenstamm. Die Größe ist abhängig von der des fertigen Rads. Für die Bearbeitung auf der Drehbank bohrt der Stellmacher zentral ein Loch und schlägt eine kleine Kerbe, die festen Sitz garantiert. Mit einem eisernen Rundzirkel (Taster) wird der Durchmesser der Nabe beim Drechseln regelmäßig überprüft. Mit dem Drechslereisen werden Linien angerissen, die die Breite der Zapfenlöcher darstellen. Feile und Sandpapier glätten die Oberfläche vor dem nächsten Schritt. Zum Bohren des Achslochs kommt ein sog. Löffelbohrer mit Brustplatte zum Einsatz. Danach werden die Zapfenlöcher für die Speichen markiert. Eine Lochscheibe mit Stahlspitzen ist für die weitere Bearbeitung in der Bohrlade nötig und kommt auf die spätere Innenseite der Nabe.
Jetzt muß auf die Schrägstellung der Speichen (Sturz) geachtet werden, denn die Zapfenlöcher müssen leicht schräg in die Nabe gebohrt werden. Eine Sturzlehre (Holzbrettchen mit schrägem Ende was dem Sturzwinkel entspricht) ist hilfreich. Genauigkeit und Sorgfalt beim Ausstemmen der Zapfenlöcher sorgen später für einen guten Sitz der Speichen.
Für die Speichen wird meist Eichenholz verwendet. Die passend gesägten Rohlinge werden auf dem Abrichter weiter bearbeitet. Der Sturz muß auch bei den Speichenzapfen bedacht werden, die Schmiege, ein verstellbares Winkelmaß, hilft dabei. Die Zapfenstärke wird am Zapfenloch der Nabe abgenommen und am Streichmaß, einem Markierungsgerät, eingestellt. Mit dessen Hilfe werden alle Speichen identisch angezeichnet und der Sturz kann beim Aussägen berücksichtigt werden.
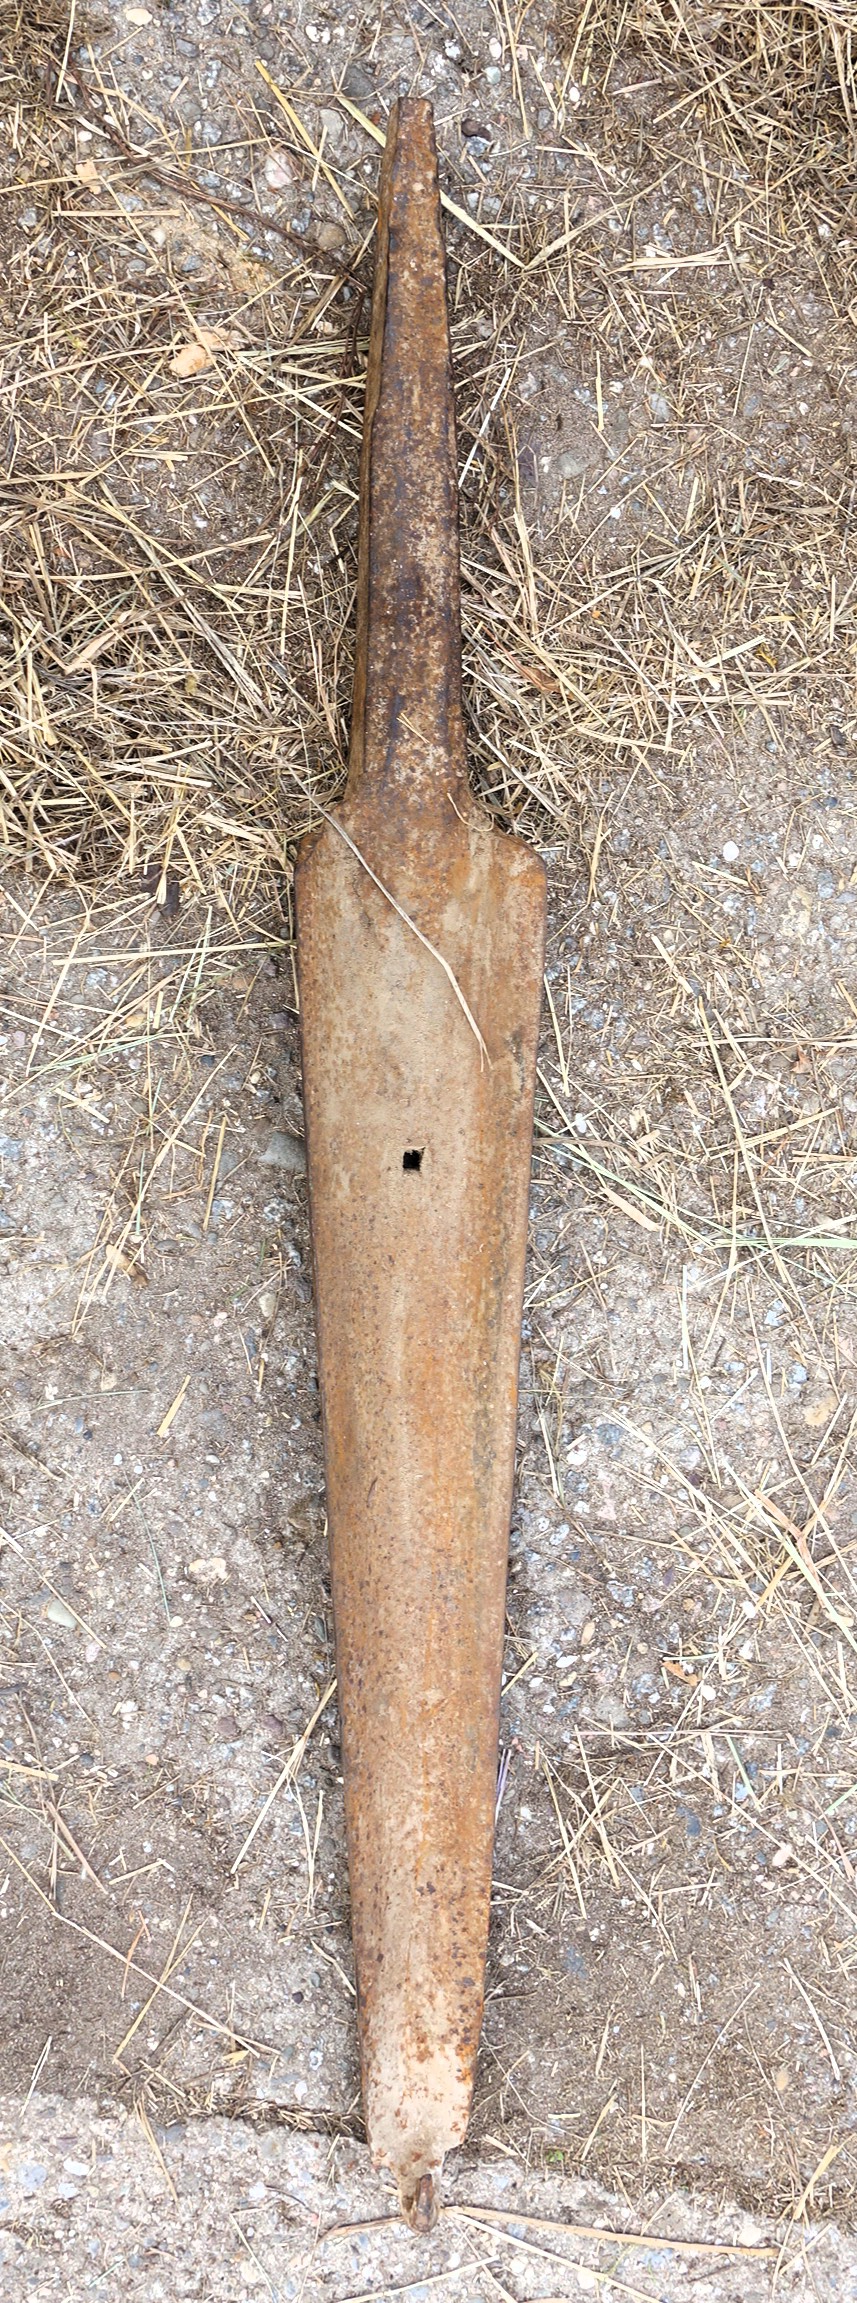
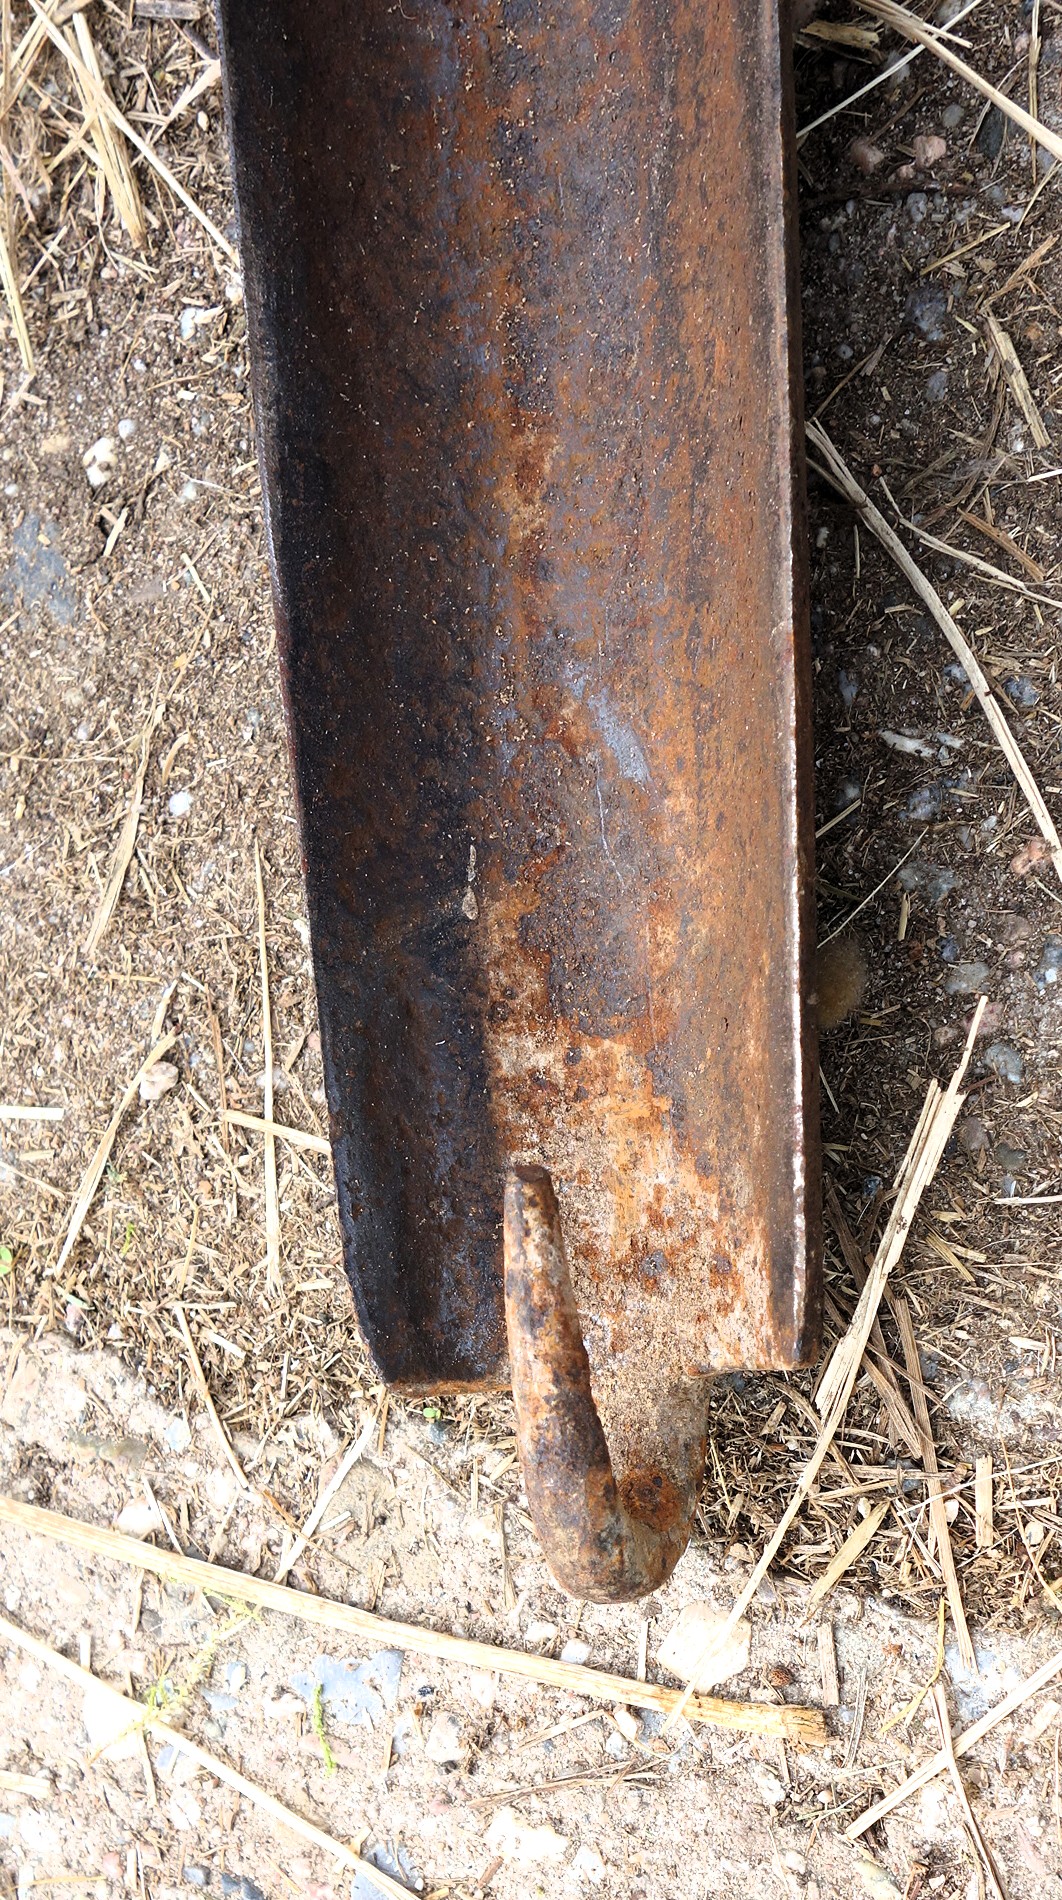
Zwei Bankhaken halten die Speiche danach drehbar fest und so kann sie mit einem Zugmesser in Längsrichtung im Querschnitt oval und zu den Felgen hin sich verjüngend zugerichtet werden. Nun wird die Oberfläche mit einem Schinder, einer Ziehklinge und Sandpapier geglättet und wenn man die Zapfen ein bißchen anschrägt passen sie einfacher ins Loch auf der Nabe.
Zurück zur Nabe, wo jetzt 2 Eisenringe aufgezogen werden müssen, damit die Speichen beim Einschlagen nicht die Nabe sprengen. Das wird vom Schmied gemacht und die heißen Ringe ziehen sich beim Abkühlen weiter zusammen. Um die Schultern der Speichen etwa 5mm in der Nabe zu versenken müssen an den Löchern für die Speichen passend kleine Absätze herausgehebelt werden. Je passgenauer, desto wasserdichter. Für die weiteren Arbeiten wird die Nabe in den Radstock gespannt. Nun werden die Speichenzapfen mit einem wasserfesten Kaltleim bestrichen und sofort in die Nabe eingeschlagen, weil der Leim schnell abbindet.
Danach kommt das teilfertige Rad auf den Radbock. Das ist ein Dreibeinschemel, mit einem senkrechten Achszapfen. Die Felgenstärke muß von der jetzigen Speichenlänge abgezogen werden, deswegen trägt man den Innenradius des zukünftigen Rades mit einem Radzirkel auf jeder Speiche auf. Diesen Radzirkel benutzt man auch um diesen Innenradius (und den Außenradius) mit Kreide auf den sog. Felgenzirkel zu übertragen.
Die sechs notwendigen Felgenstücke bestehen aus dicken Buchenholzbohlen, jeweils ein Teil für 2 Speichen. Innen- und Außenseiten dürfen für alle weiteren Arbeiten keinesfalls mehr vertauscht werden.

Mittels der Schmiege wird die Radialrichtung angezeichnet, das wird spätestens beim Zusammenpassen der Felgenstücke gebraucht. Während die Nabe auf dem Radbock liegt werden mit Fuchsschwanz, Stechbeitel und danach im Radstock mit Zugmesser an den Speichen die Felgenzapfen hergerichtet. Zurück auf dem Radbock werden die Felgenstücke aufgelegt und angepasst. Die aufgezeichnete Radialrichtung legt die endgültige Länge der Felgenteile fest, außer beim letzten Stück. Das muß warten bis der Felgenkranz geschlossen wird. Auch die Reihenfolge der Felgenteile muß erhalten bleiben. Danach können die Felgenenden zurecht gesägt werden und genau aneinander angepasst werden. Der Felgenkranz muß im senkrechten Winkel zur Nabe bzw. Achse stehen, nicht im Winkel vom Sturz, denn sonst würde das Rad nur auf seiner Innenseite laufen. Je genauer die Fugenstücke aneinander liegen desto stabiler das Rad. Jetzt erst wird am letzten Felgenteil das Ende passend gesägt und dann angezeichnet wo die Speichen auf die Felge treffen.
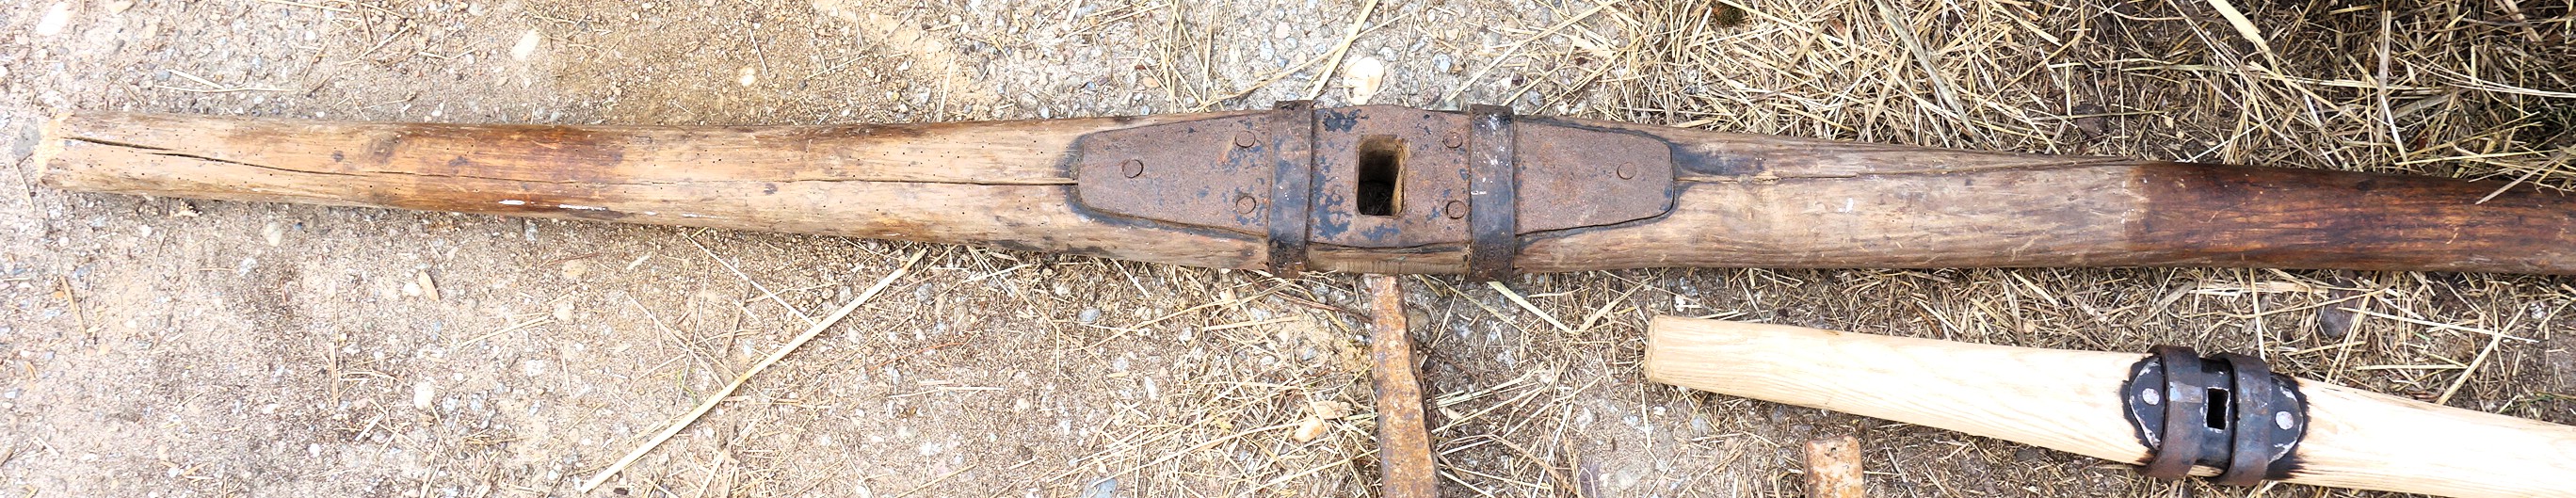
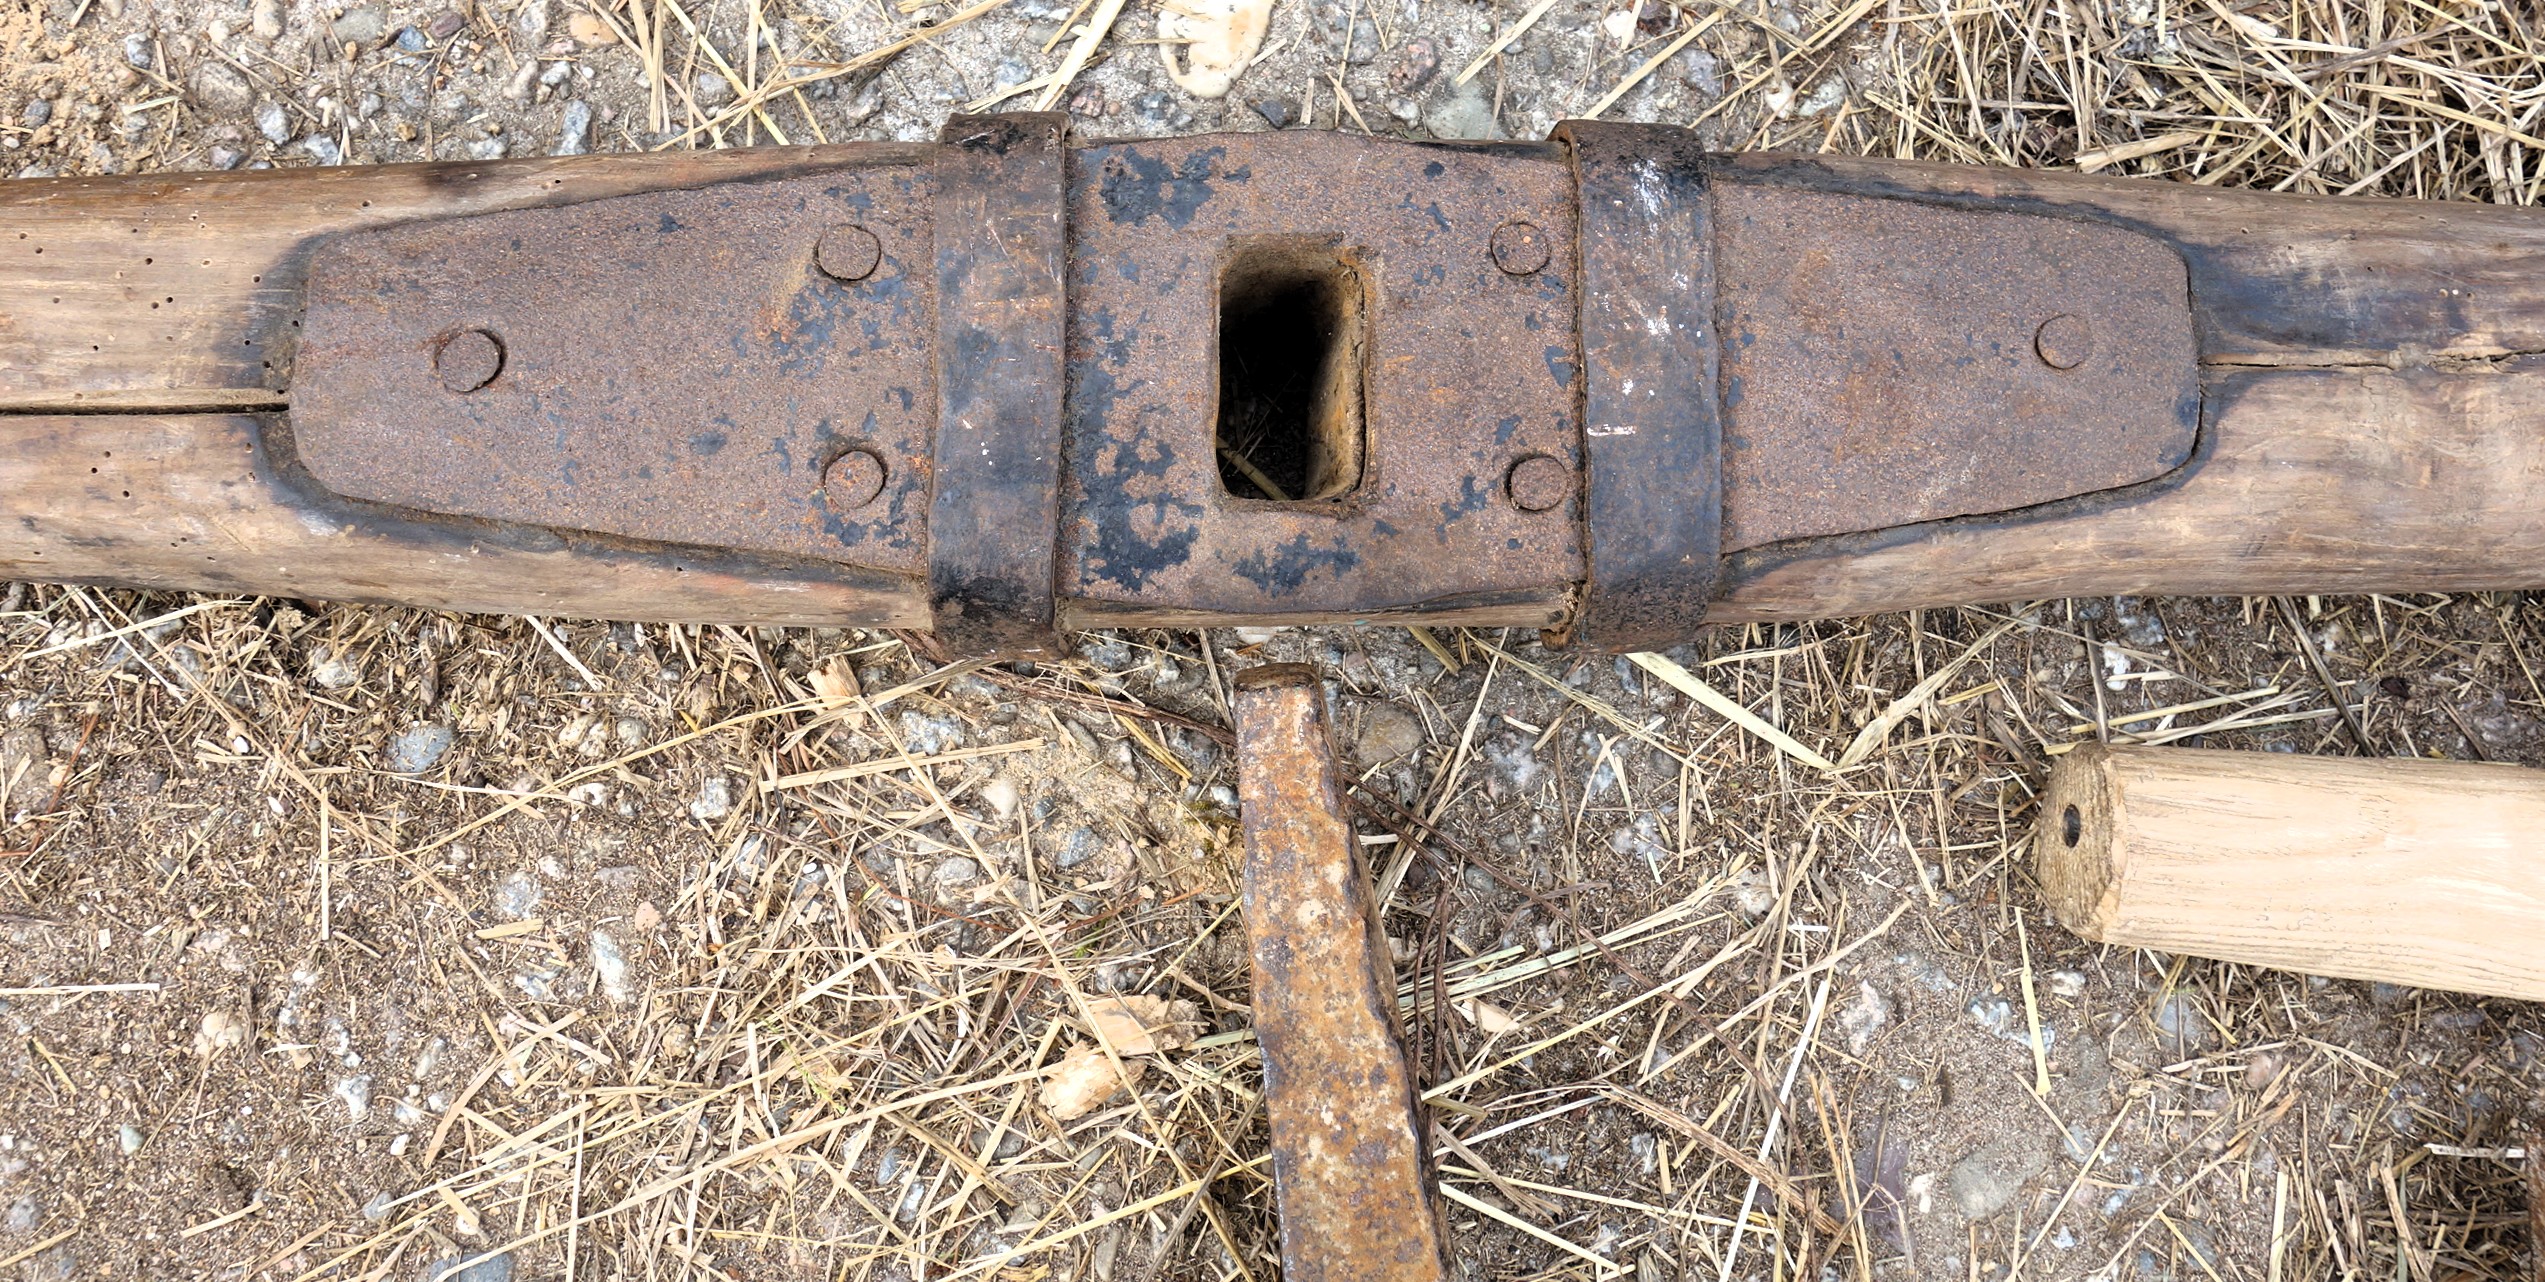
Jetzt kommt das Streichmaß wieder zum Einsatz: es markiert wo innen am Felgenholz die Speichenlöcher entstehen müssen und wo am Hirnholz der Stücke die Felgendübel Platz brauchen. Die Speichenzapfen verlaufen leicht konisch und heben den Winkel das Sturzes wieder auf. Außerdem werden sie mit einem Schlitz versehen, damit sie später in der Felge verkeilt werden können.
Nun werden mit einem Schlangenbohrer an den markierten Stellen die Löcher für die Speichen in die Felgenteile gebohrt während ein kleinerer Bohrer die Löcher für die Felgendübel schafft. Danach werden die Felgenstücke der Reihe nach in die Felgenbohrlade gespannt, damit Loch für Loch die Größe der Zapfen angezeichnet werden kann. Die Reihenfolge stellt sicher, daß das jeweilig richtige Loch mit "seinem" Zapfen zusammenpasst.
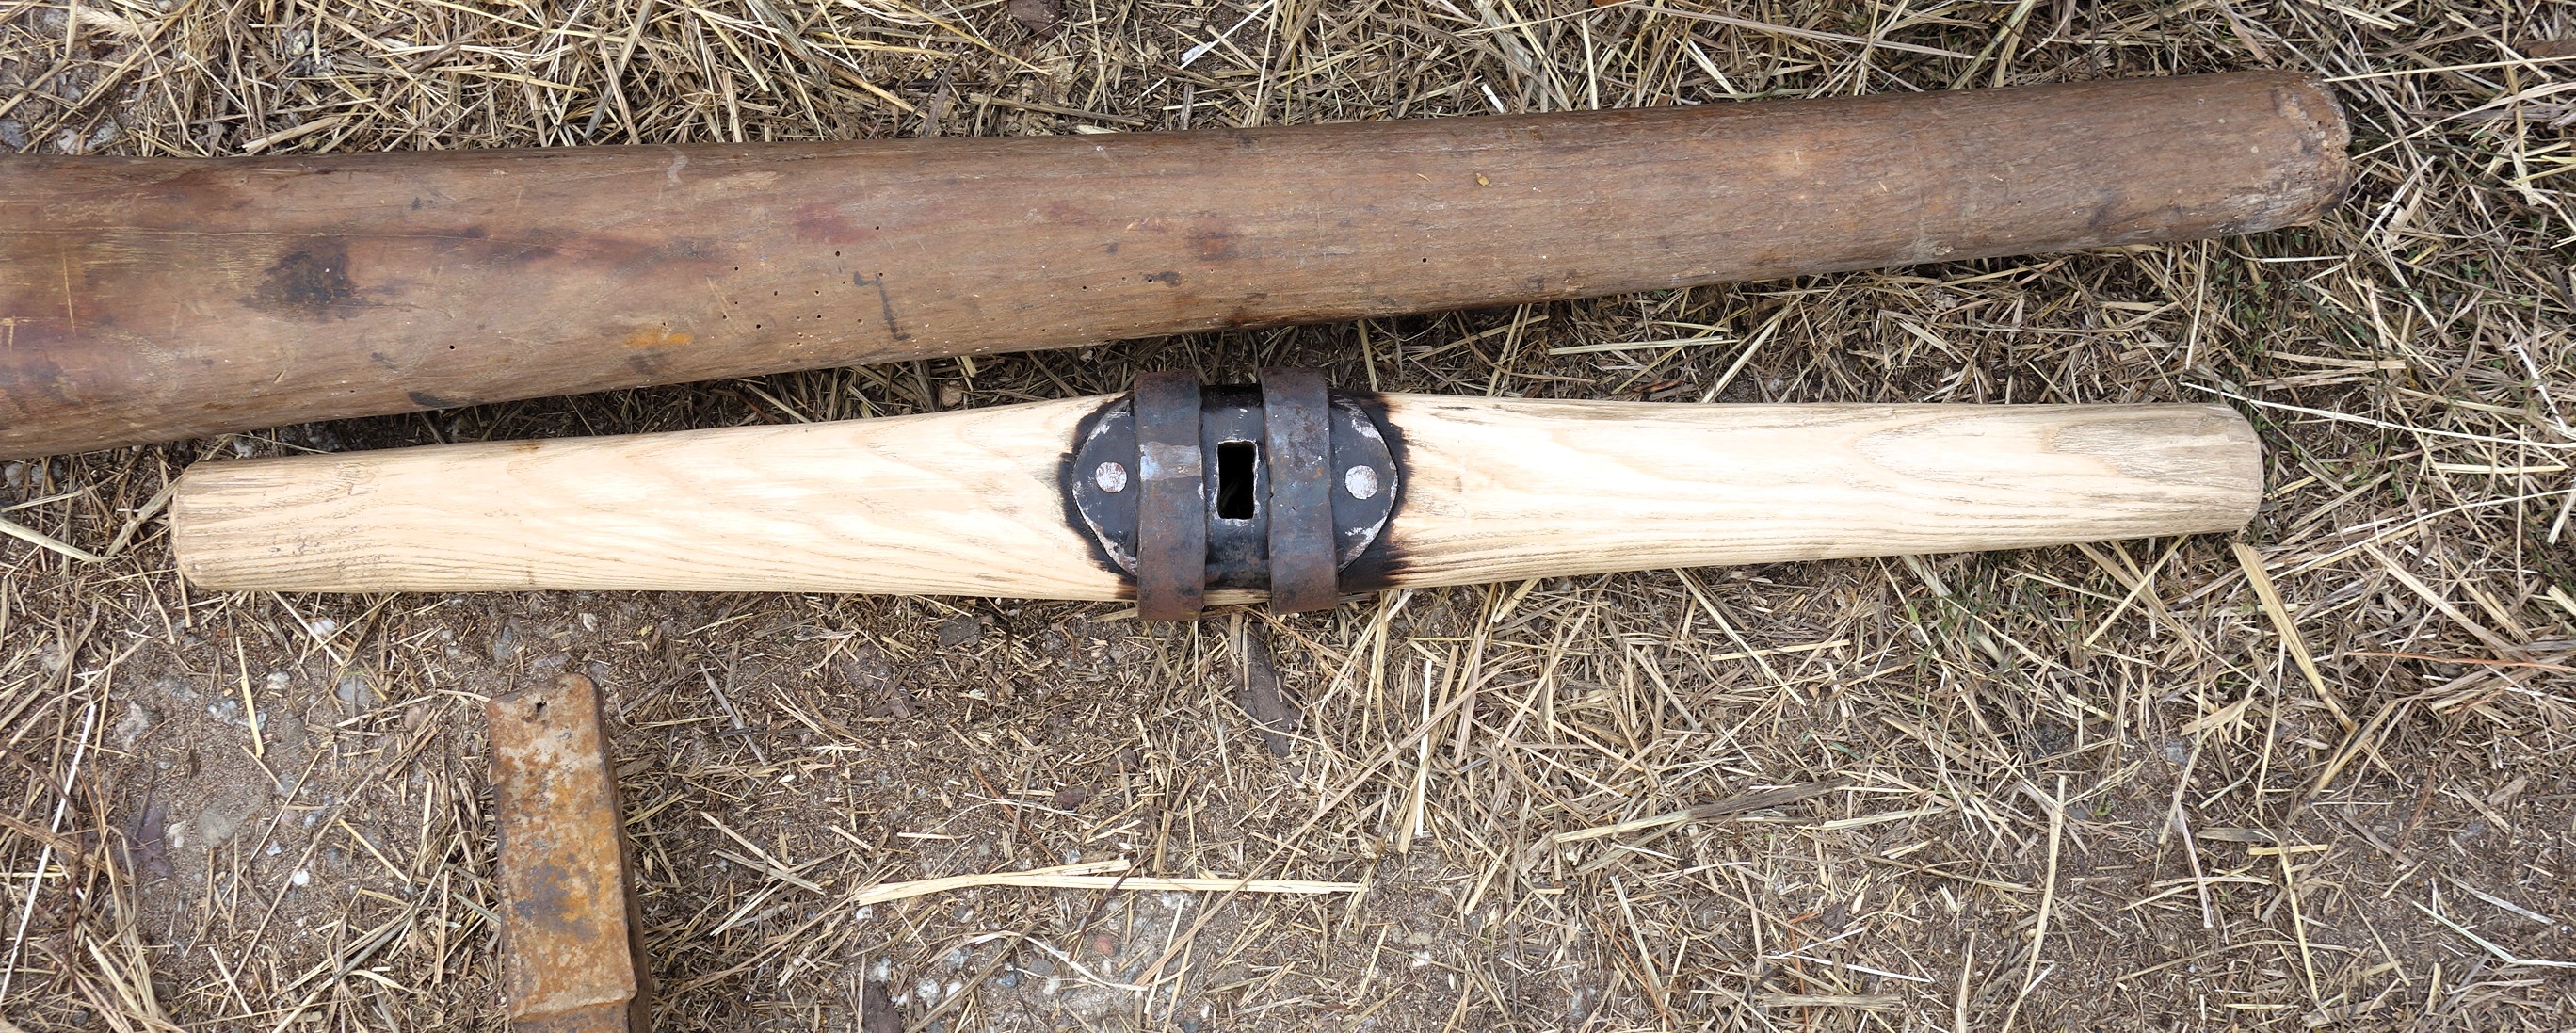
Unterschiedlich große Löffelbohrer helfen beim Zurichten der oval-konischen Löcher. Einseitig werden die Dübel in die Felgenteile eingebracht und dann können diese auf den Speichen aufgesetzt werden. Der Stellmacher benutzt, wie beim Eintreiben der Speichen, beim Auftreiben der Felgen keinen Hammer, sondern ein Stellmacherbeil. Dabei stehen die Speichen anfangs noch unter Spannung.
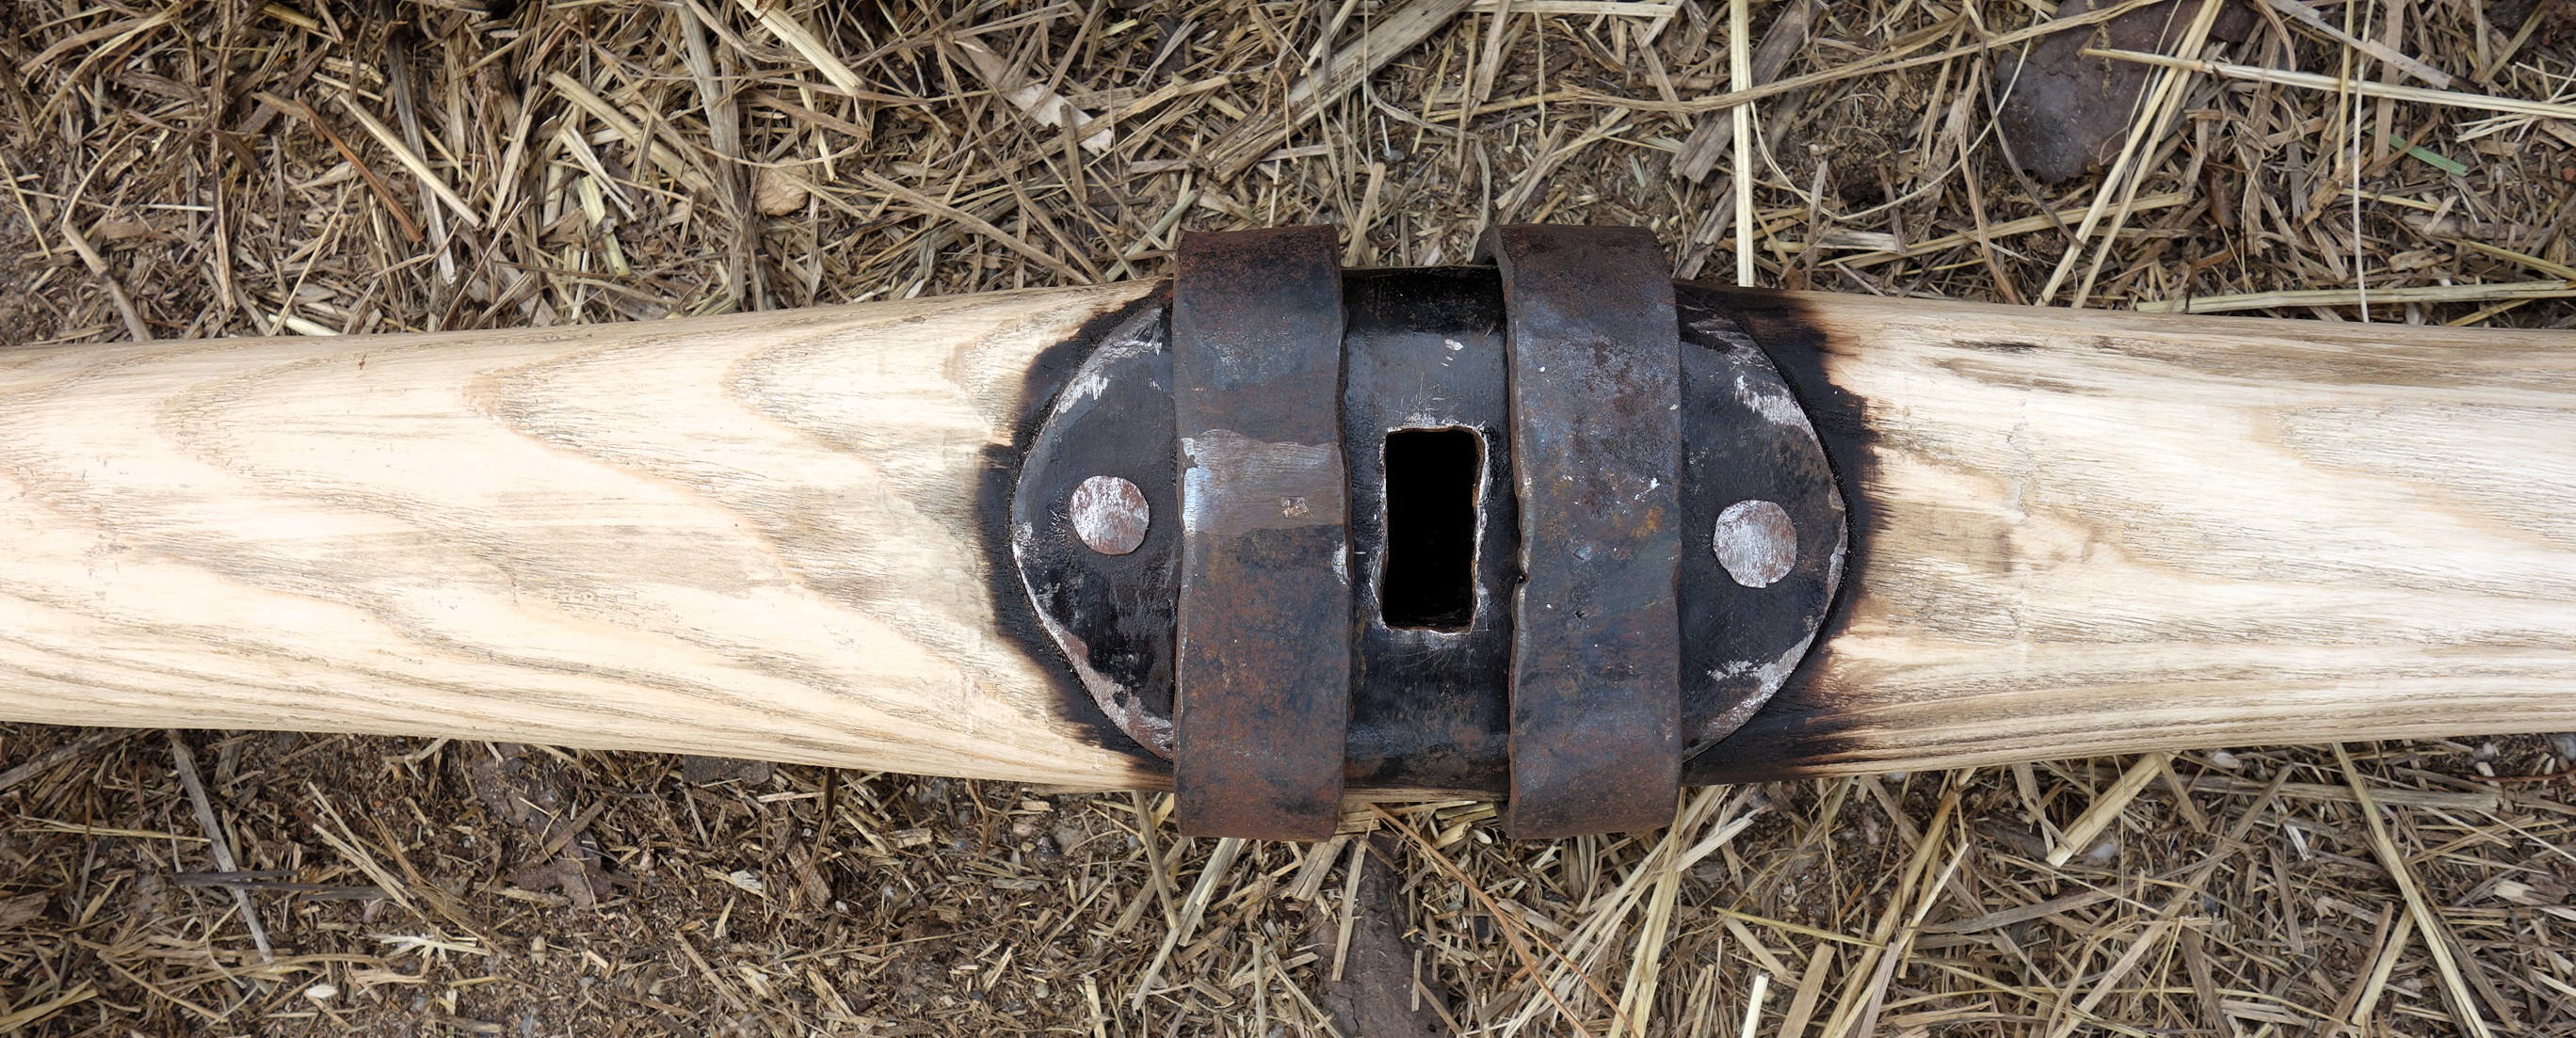
Die Keile für die Zapfen bestehen aus Eschenholz und werden eingeschlagen wenn die Felge sitzt. Mithilfe eines aufgesetzten Hohlklotzes aus hartem Weißbuchenholz wird der Felgenkranz endgültig fest zusammengetrieben. Jeder Keil wird jetzt selbst mit einem 2. Keil auseinander getrieben. Alles was über den äußeren Felgenrand hinaussteht wird abgesägt und jede Zapfen/Keil-Verbindung mit einem Stechbeitel noch etwas in der Felge versenkt. So verteilt sich die Last primär über die Zapfenschultern auf der Felge und nicht unmittelbar vom Eisenkranz direkt auf die Speiche. Kleine Unebenheiten an den Übergangsstellen der Felge werden glatt gehobelt Mit Zugmesser bzw. Schiffshobel werden die Innenkanten der Felgen leicht angeschrägt, damit sie sich bei starker Beanspruchung auf schlechten Wegen nicht abstoßen und aussplittern.
Ein an der Nabe festzuklammerndes Nabenbohrgerät kommt zum Einsatz, wenn es gilt, die schon vorhandene zentrale Bohrung aufzuweiten. In einem ersten Arbeitsgang wird das Loch erweitert, während das Fräsmesser am unteren Ende der Spindel im zweiten Gang der Größe entsprechen muß, welche die spätere Eisenbuchse an dieser Stelle haben wird. Eine einstellbare Exzentervorrichtung an der Spindel des Bohrgeräts bewirkt eine Aufweitung des Lochs nach unten. Nun wird das bislang mit seiner Außenseite nach oben liegende Rad umgedreht und die Größe der Innenbuchse vermessen. Entsprechend weit muß der Nabenbohrer in das Holz eindringen.
Ab hier ist der Schmied gefragt. Mit einem kleinen Keil in einer der Stoßfugen der Felge treibt er deren Teile fest zusammen und kann mit einem Radmesser den genauen Umfang bestimmen. Der Felgenumfang wird sodann auf den Innenumfang eines annähernd passenden Eisenreifens übertragen und dort markiert. Je nach Resultat muß der Reifen noch etwas eingekürzt oder verlängert werden. Zum Aufziehen des heißen Reifens muß das Rad am Boden fest verankert werden. Das geschieht mit einer Schraubenspindel und 6 Holzklötzen. Das Feuer in der Esse erhitzt und erweitert den Eisenreifen, der dann mit einer Reifenzange und einem Schmiedehammer über die Felge gezogen wird. Beim Erkalten im Wasser zieht er sich zusammen und fixiert alle beteiligten Radteile. Zuletzt werden die Nabenbeschläge und Buchsen angebracht. Erst die äußere, röhrenförmige Tüte die die Radmutter schützt, dann das innere Nabenband und schließlich die innere große Buchse. Für letzteres müssen gekröpfter Meisel und Hohlmeisel helfen. Diese größere Buchse innen wird, genau wie die kleine äußere, kalt eingeschlagen. Kurze Nägel befestigen zusätzlich die Beschlagteile der Nabe und den Eisenreifen.
Diese Holzräder müssen in trockenen Zeiten nass gemacht werden, das in der Dürre schwindende Holz muß wieder aufquellen und sich fest verstreben, sonst klappern die Speichen und das Rad bricht unter Belastung. Das hat zur Folge, daß solche Räder besser lasiert als lackiert werden sollen.

Altes, zerfallendes, eisenbereiftes Holzrad was nur noch als Dekoration und Anschauungsmodell geeignet ist. Die robuste Bauart läßt einen Lasten transportierenden Wagen vermuten. Der Eisenreifen ist zusätzlich zum Aufbrennen mit Schrauben fixiert. Die Ränder des Eisenrings sind abgeschrägt. Deutlich kann man den tellerförmigen Aufbau (der sog. Sturz) des Rades erkennen, die Speichen mit der Nabe wölben sich nach innen. Wo der eiserne Teil des Radkranzes fehlt kann man die Spalten in den Speichen erkennen, wo Keile für festen Halt in der Felge sorgen.


Militärrad

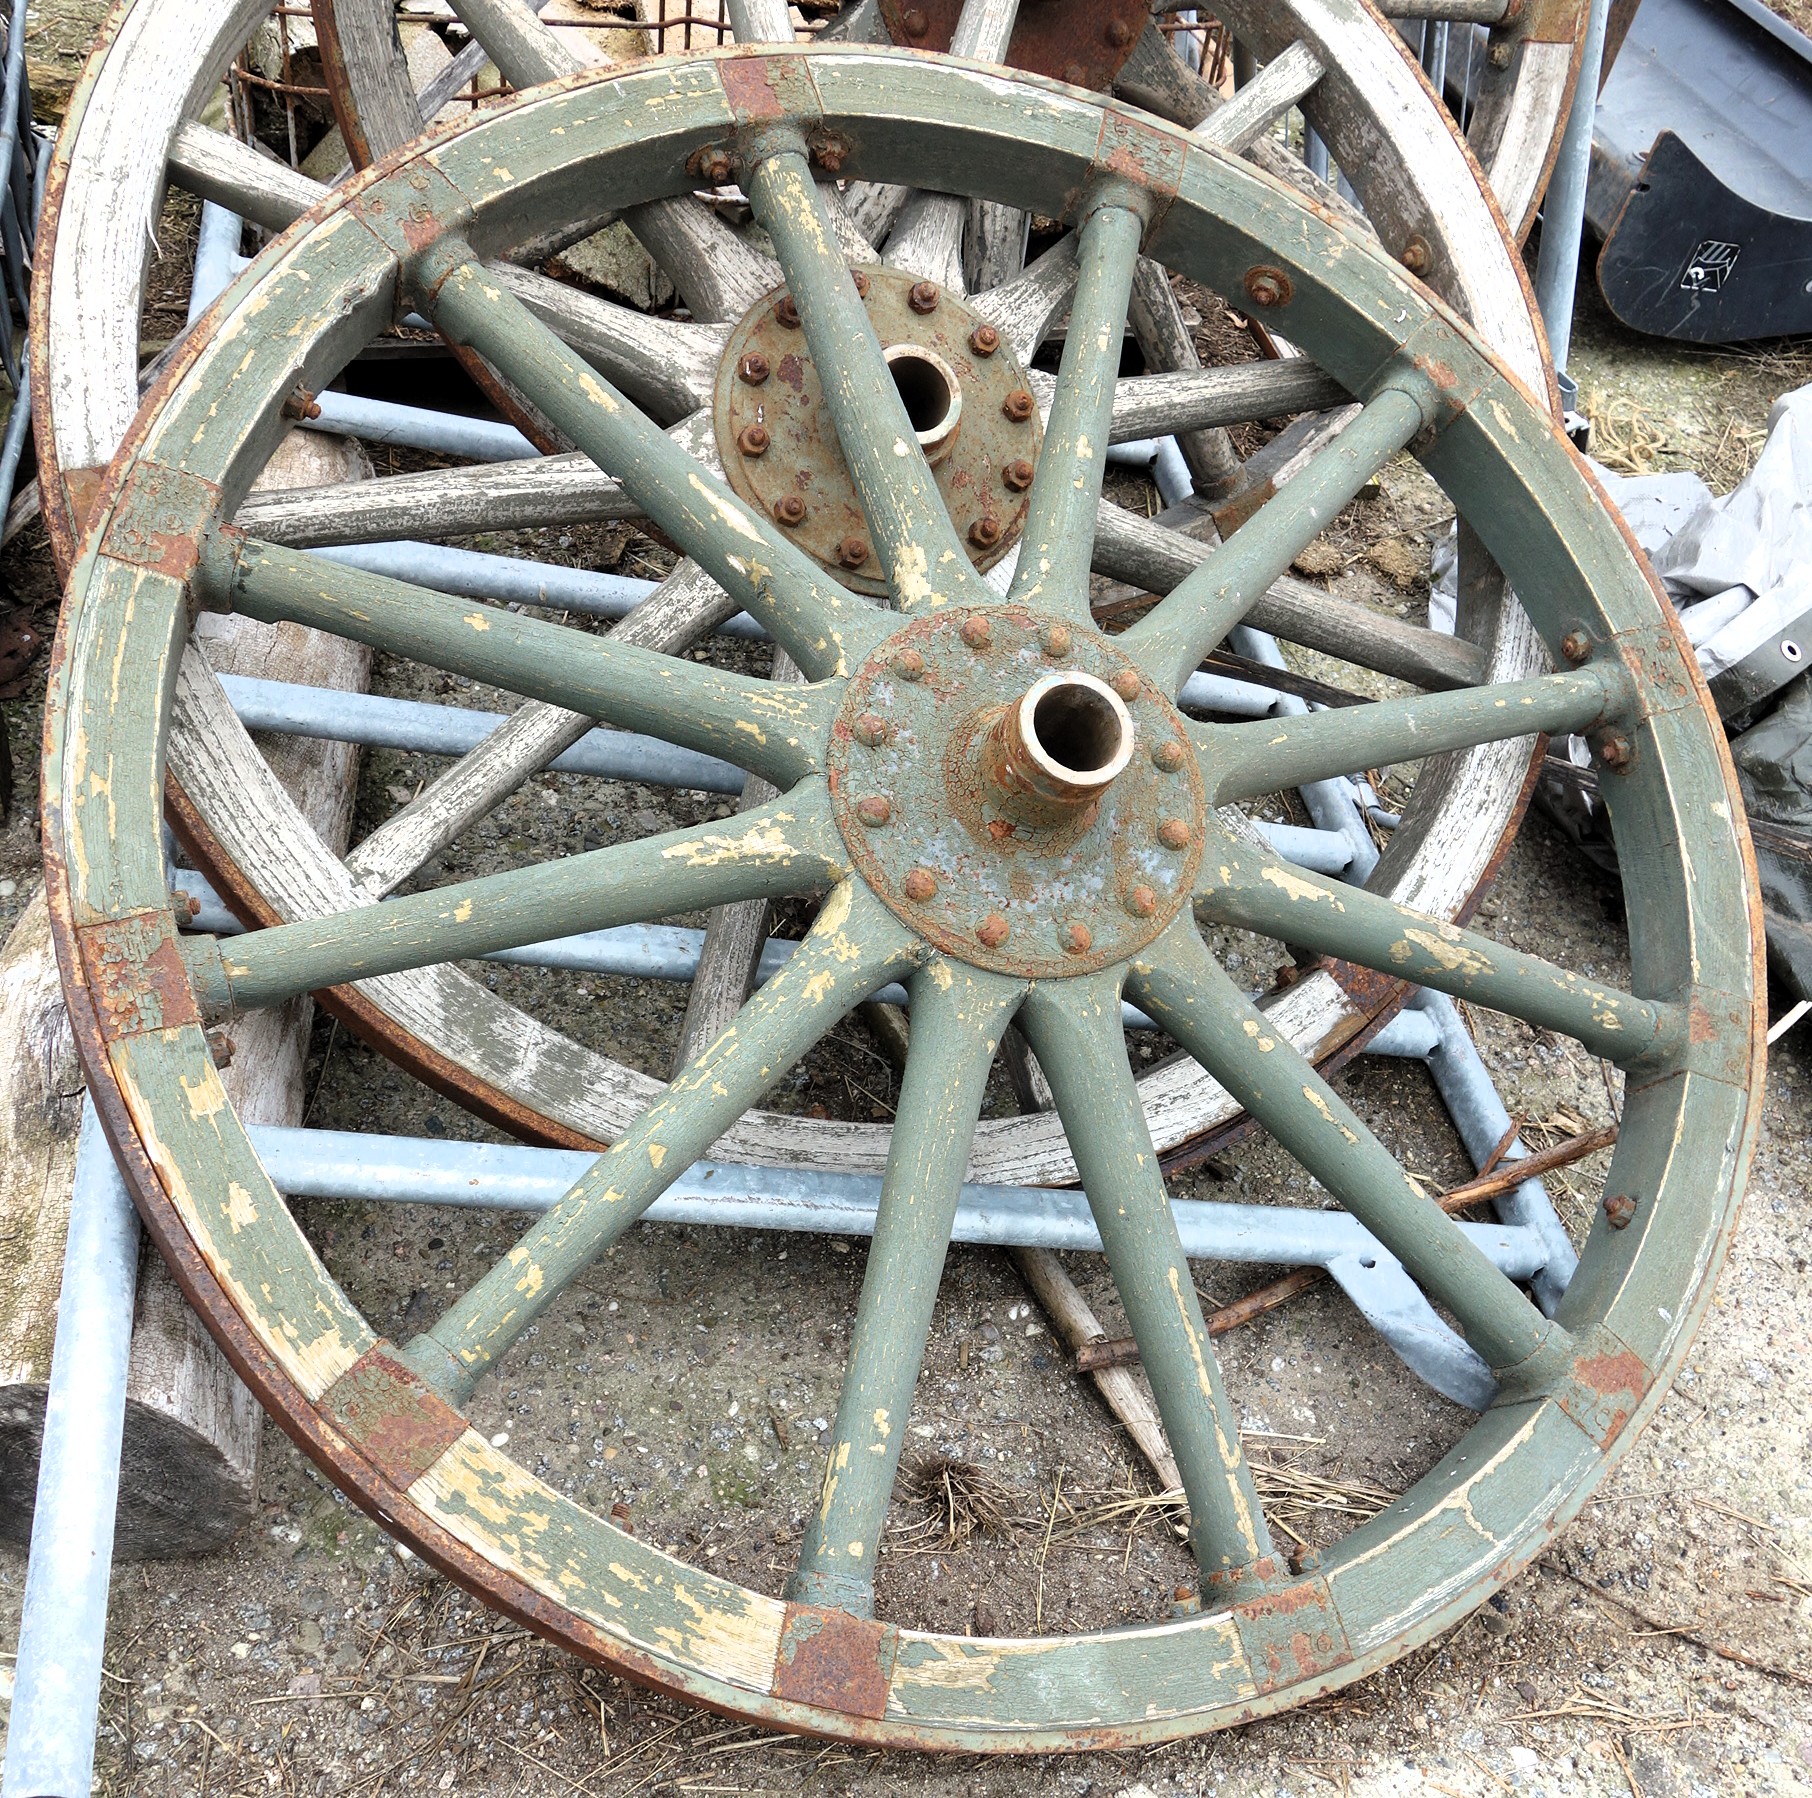
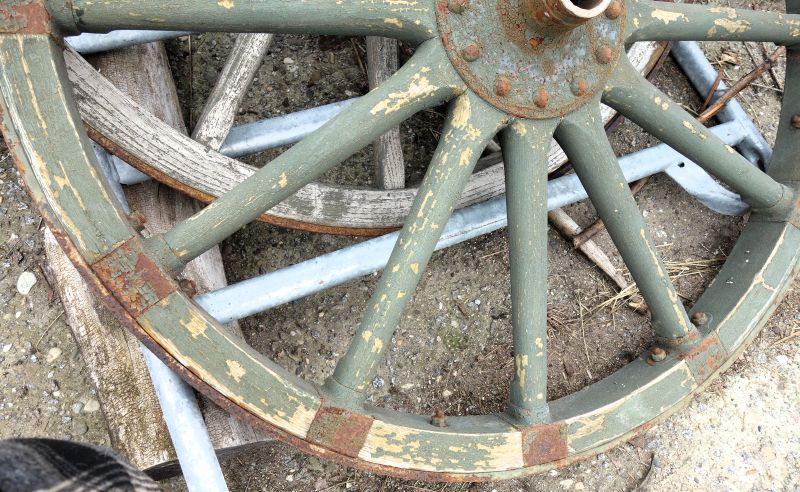
Militärräder sind auf Normen ausgelegt, dadurch werden sie billiger. Die einfachere Bauweise mußte trotzdem stabil sein für die Ansprüche an der Front und wenn ein Rad kaputt ging mußte es ohne großen Aufwand repariert werden können. Stellmacher waren nicht immer vor Ort. Also keine Holznabe, die kompliziert in der Herstellung ist und Speichen die, ohne das gesamte Rad zerlegen zu müssen, einfach eingesetzt werden konnten. Natürlich haben sich diese Räder dann auch im täglichen, zivilen Leben bewährt und wurden gern eingesetzt für Wagen aller Art.


Militärräder
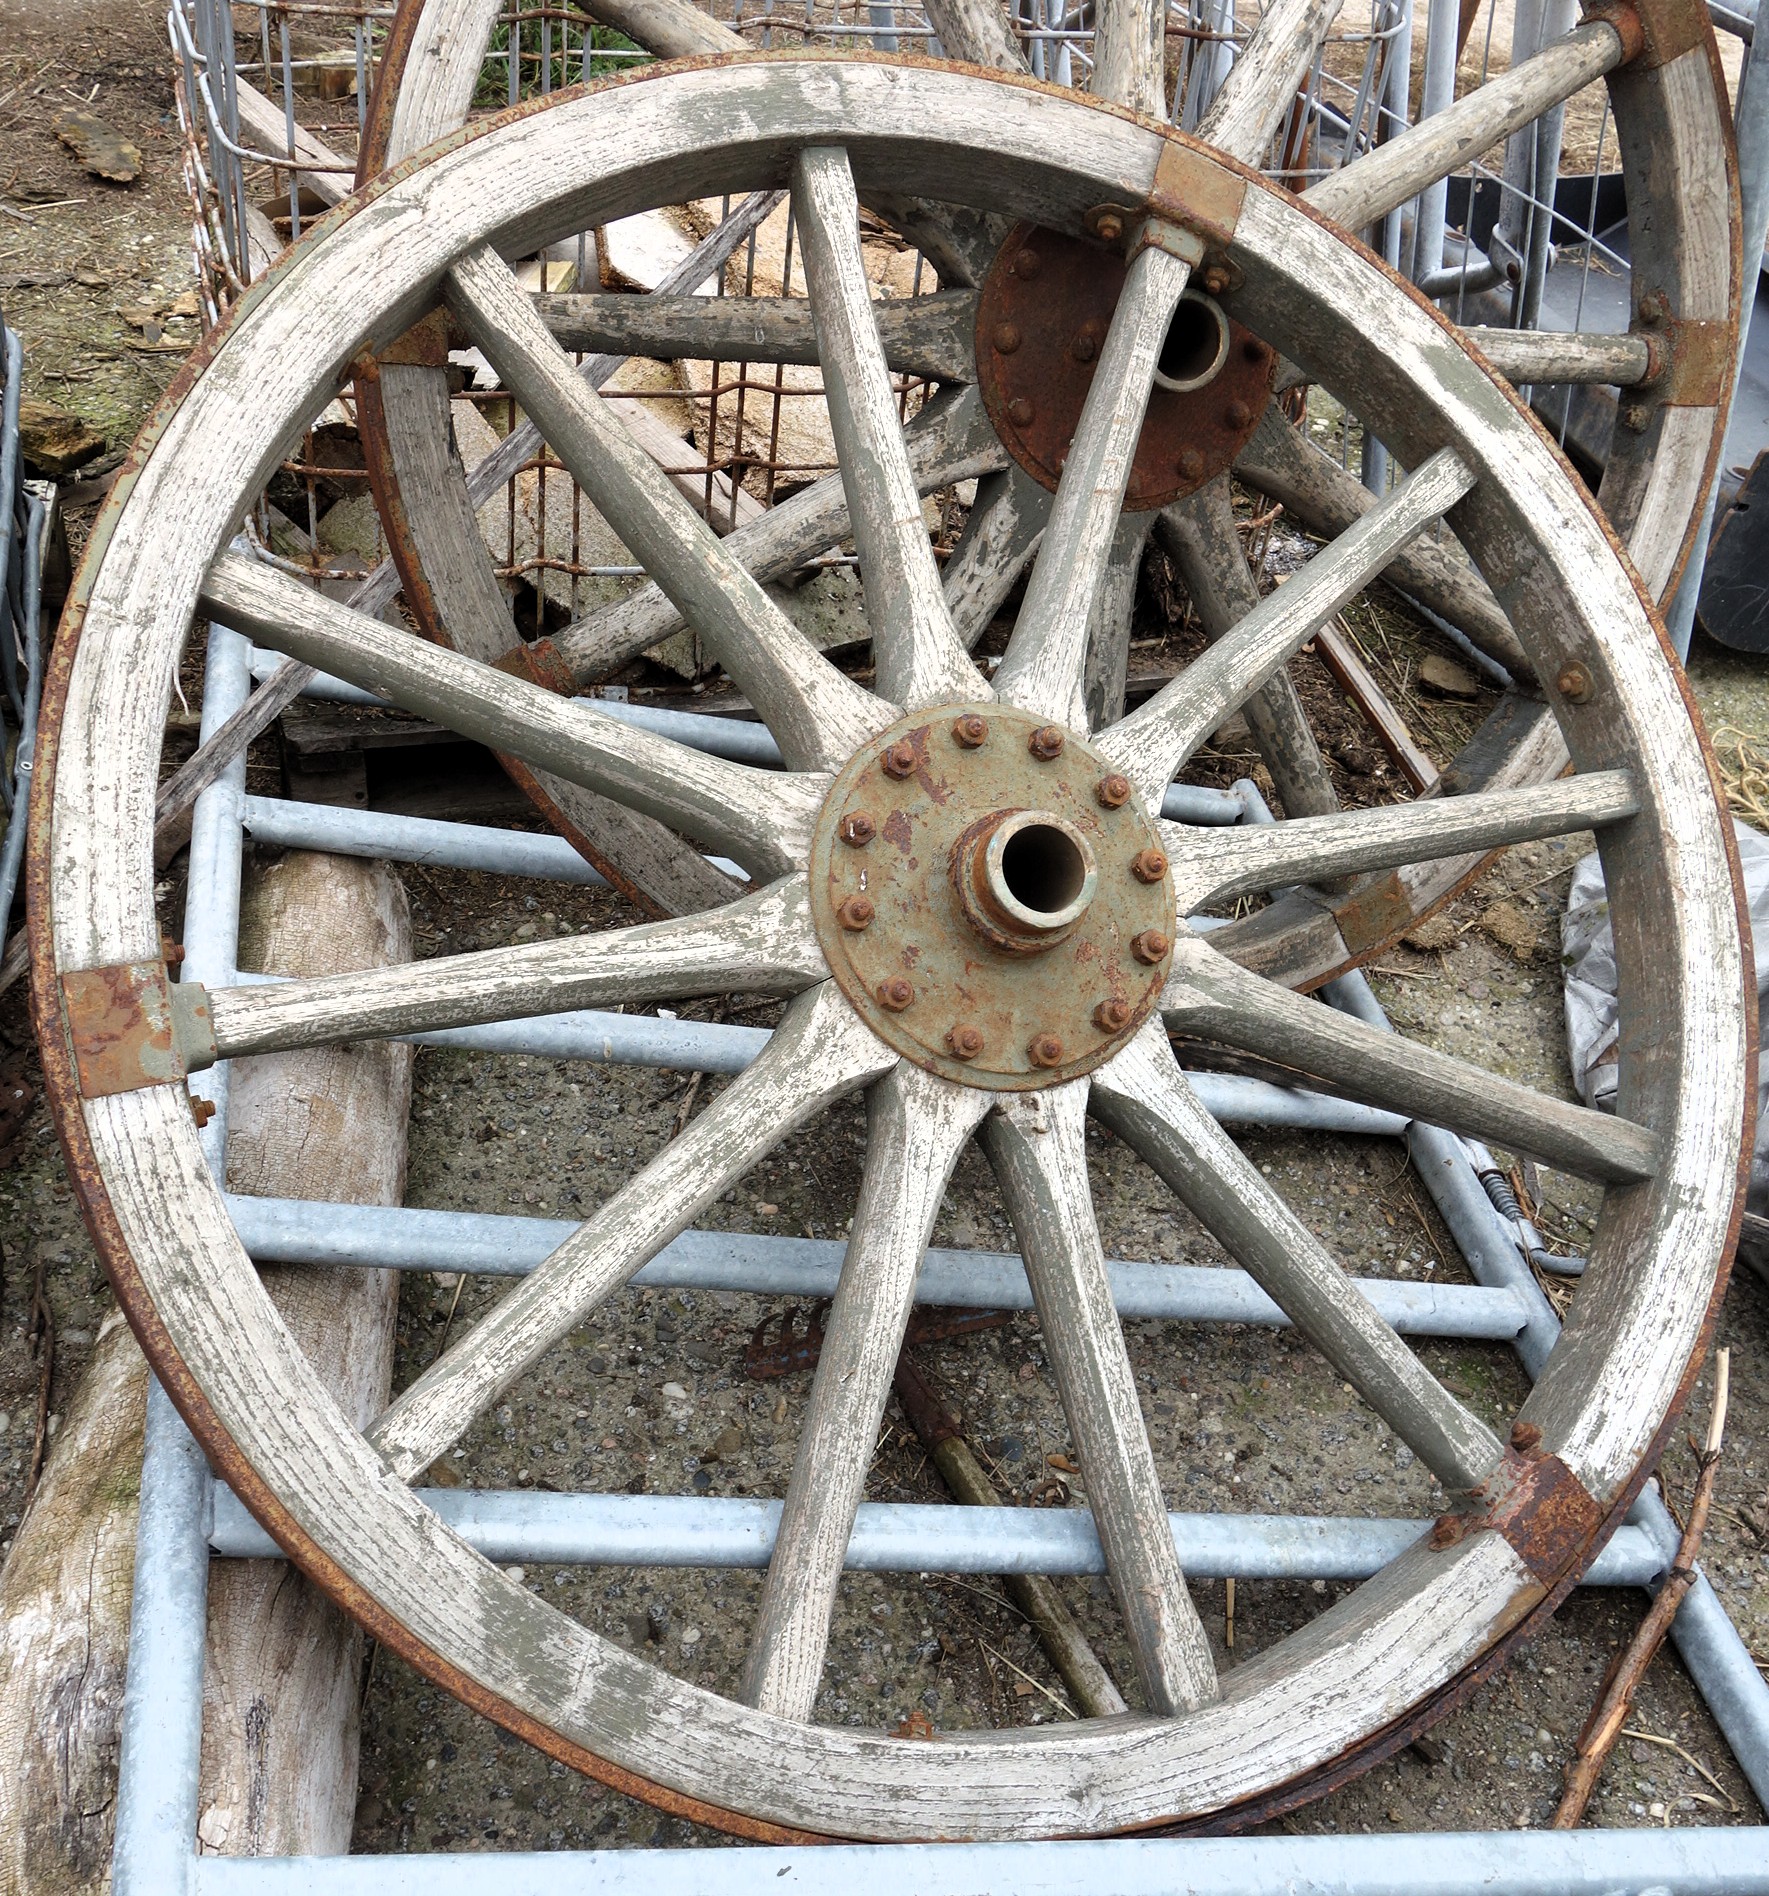
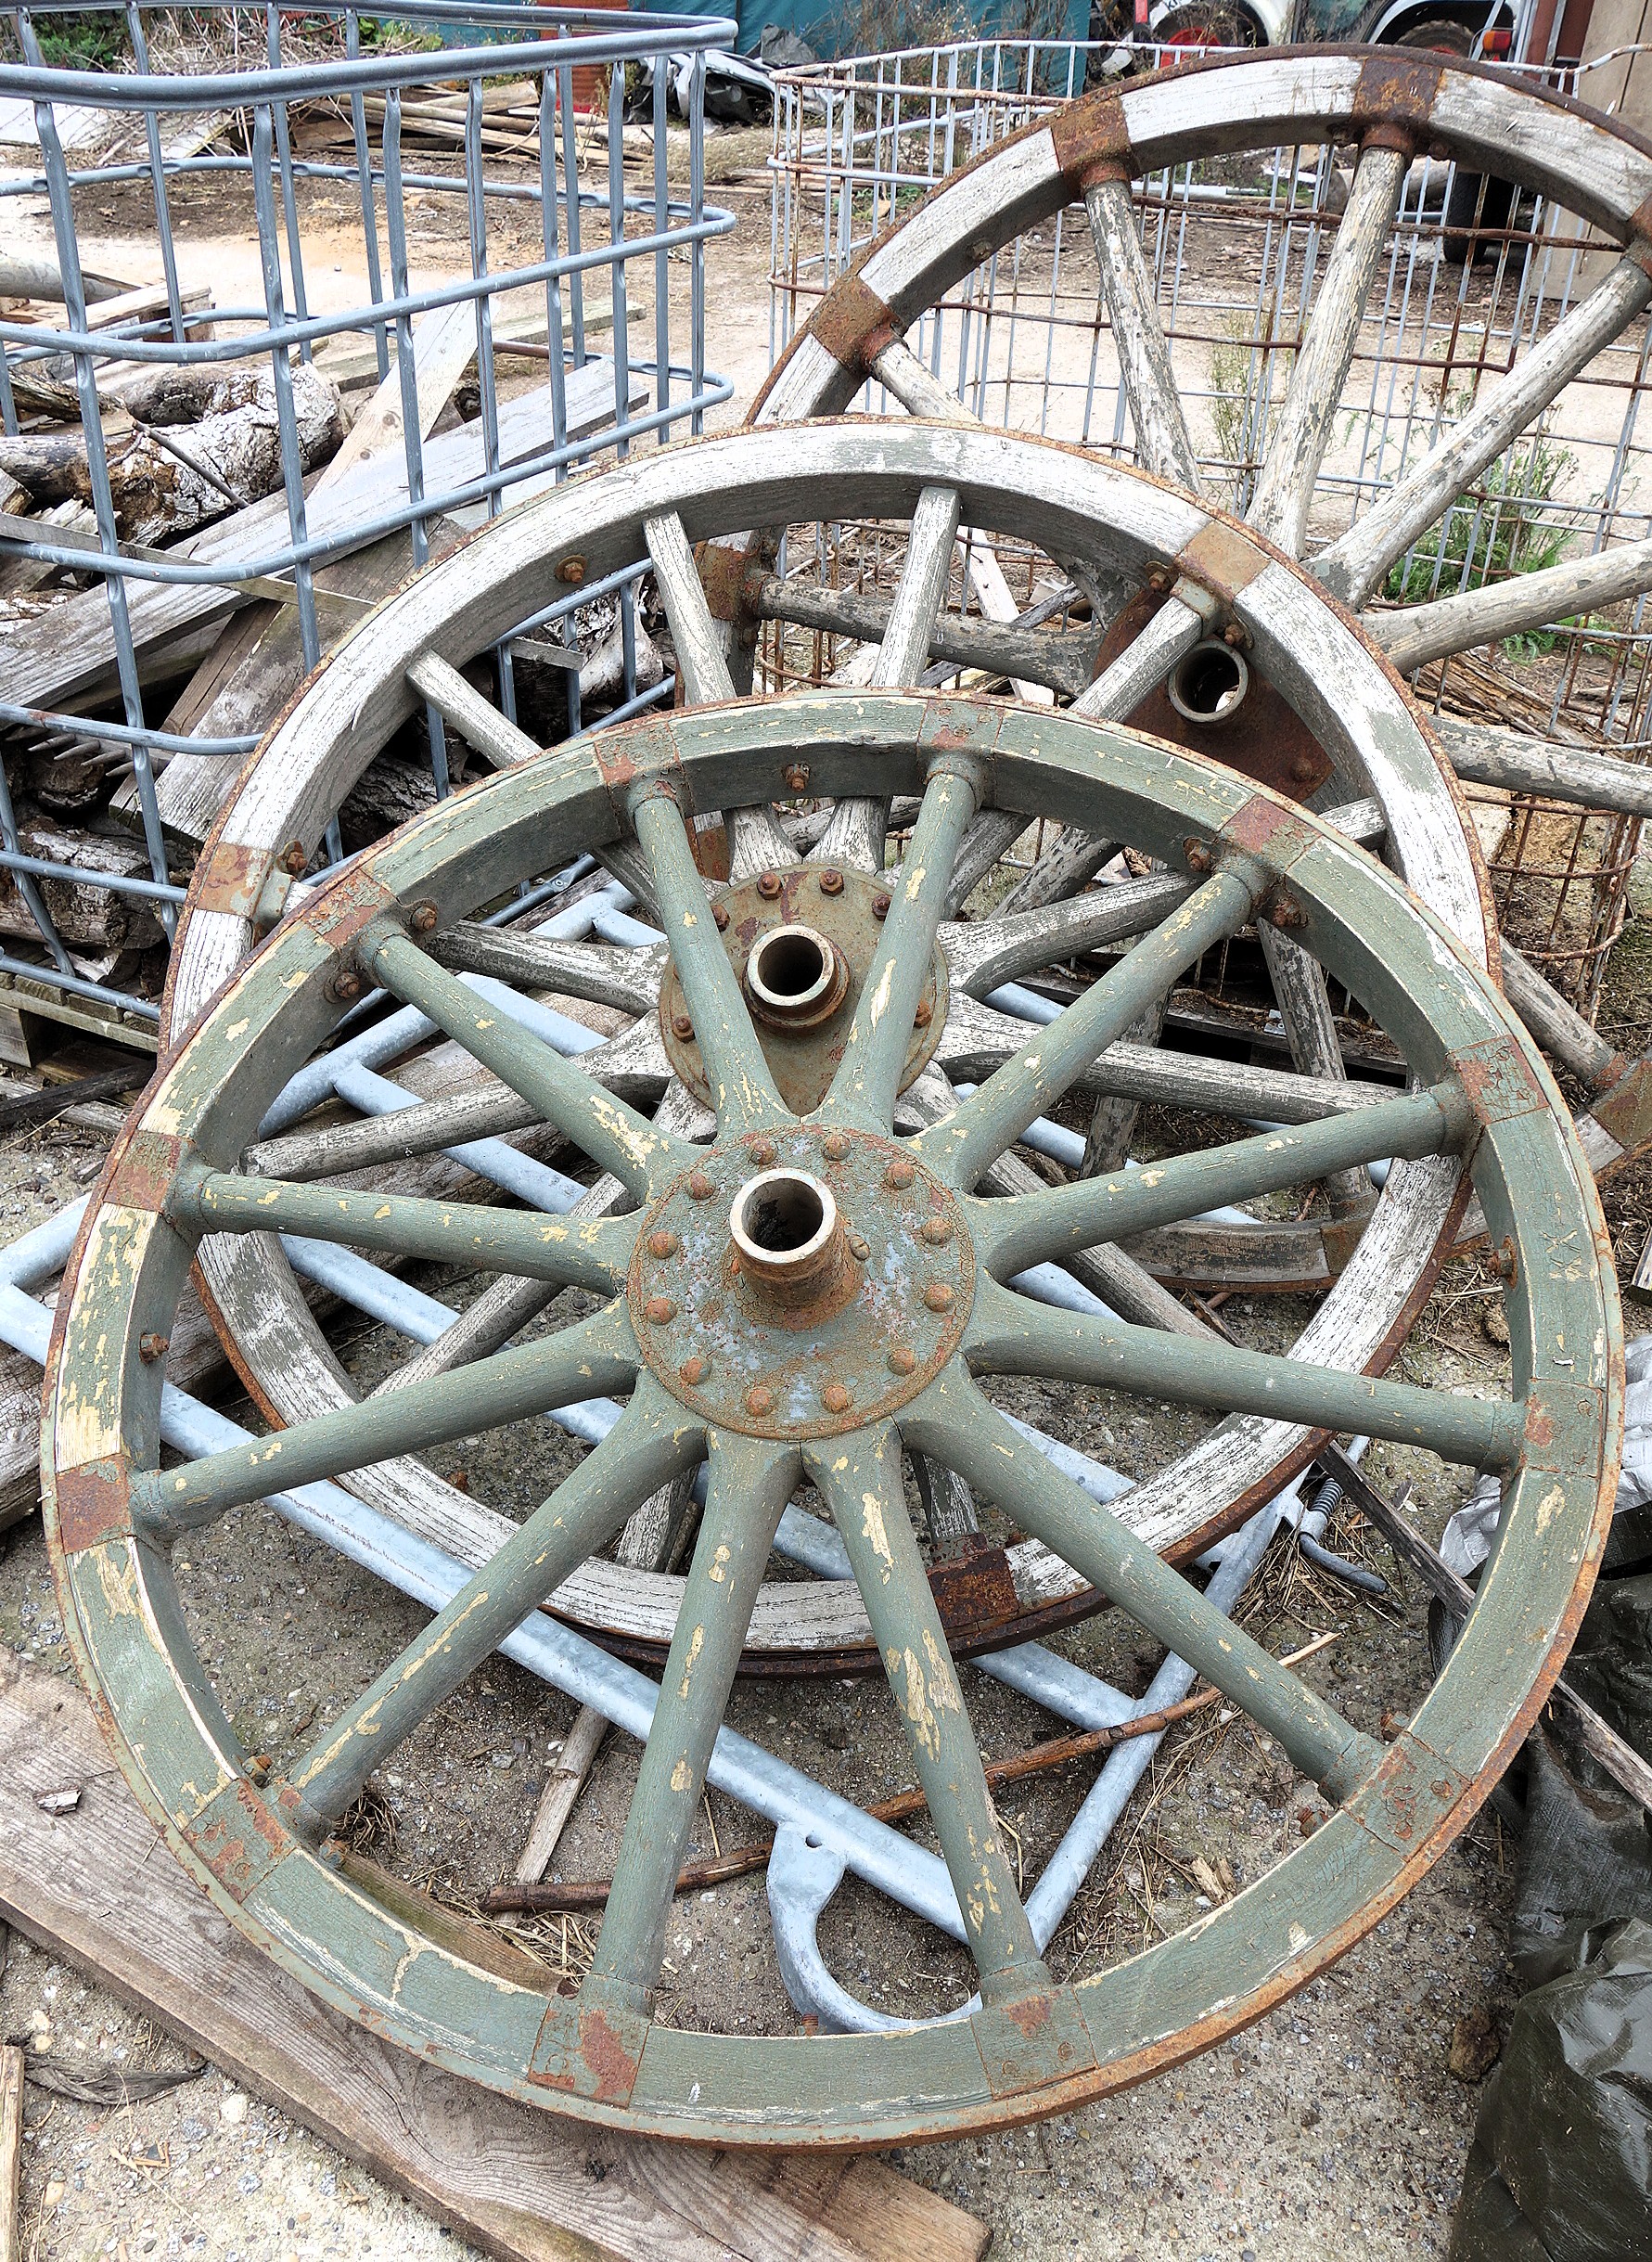
Scheinbar achtlos auf einem Haufen liegend haben diese 3 Räder meine Aufmerksamkeit erregt. Eigentlich sind sie genormt. Diese hier sind aber unterschiedlich, denn eins von ihnen hat nur 3 Felgenteile, während die anderen 4 haben. Ich würde fast meinen dieses Rad ist das stabilere, trifft die Lastverteilung doch immer auf eine Felge und nicht, wie bei den anderen, auf einen Spalt oben und unten zugleich. Dieses eine Rad hat auch regulär eingefügte Speichen, nicht nur solche mit eisernen Verbindungstücken. Das setzt profundes Stellmacher-Wissen voraus denn die Winkel müssen passen.
Achsen
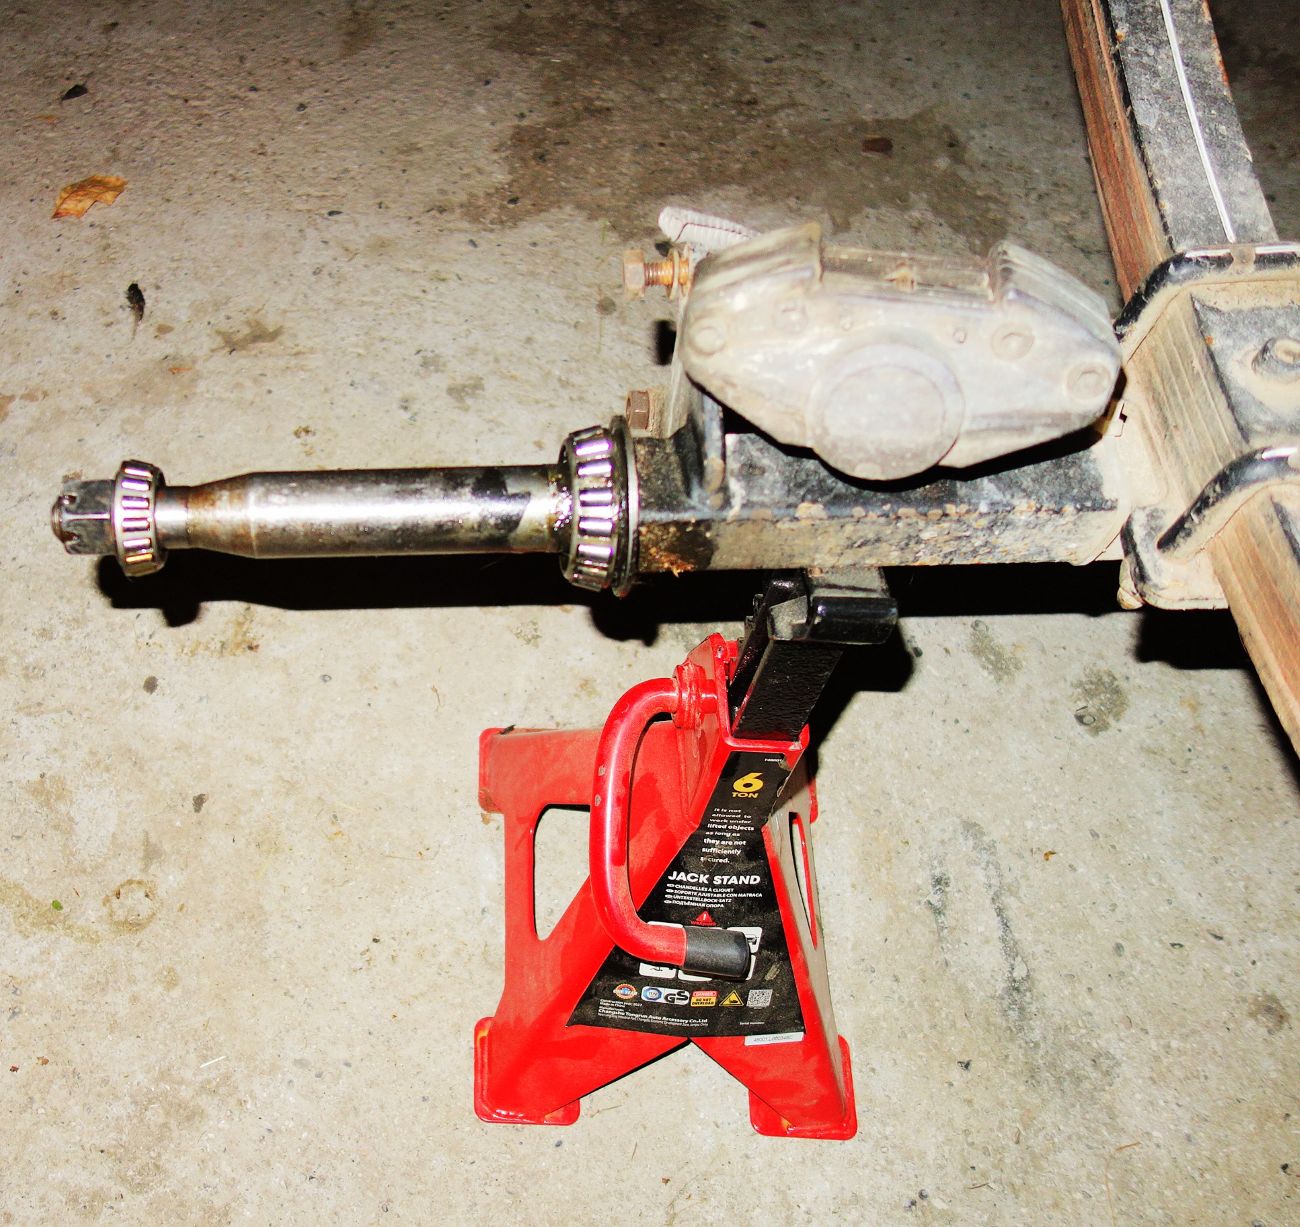
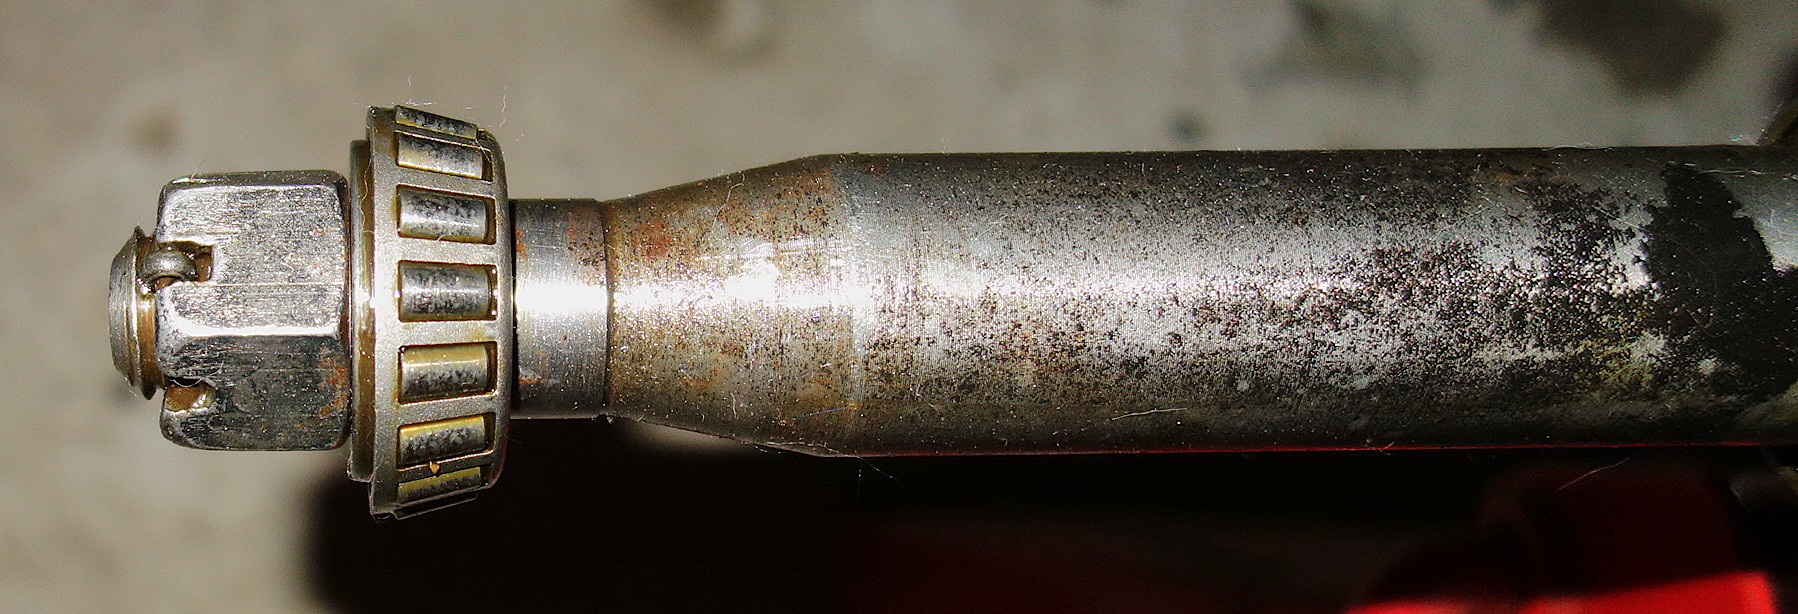
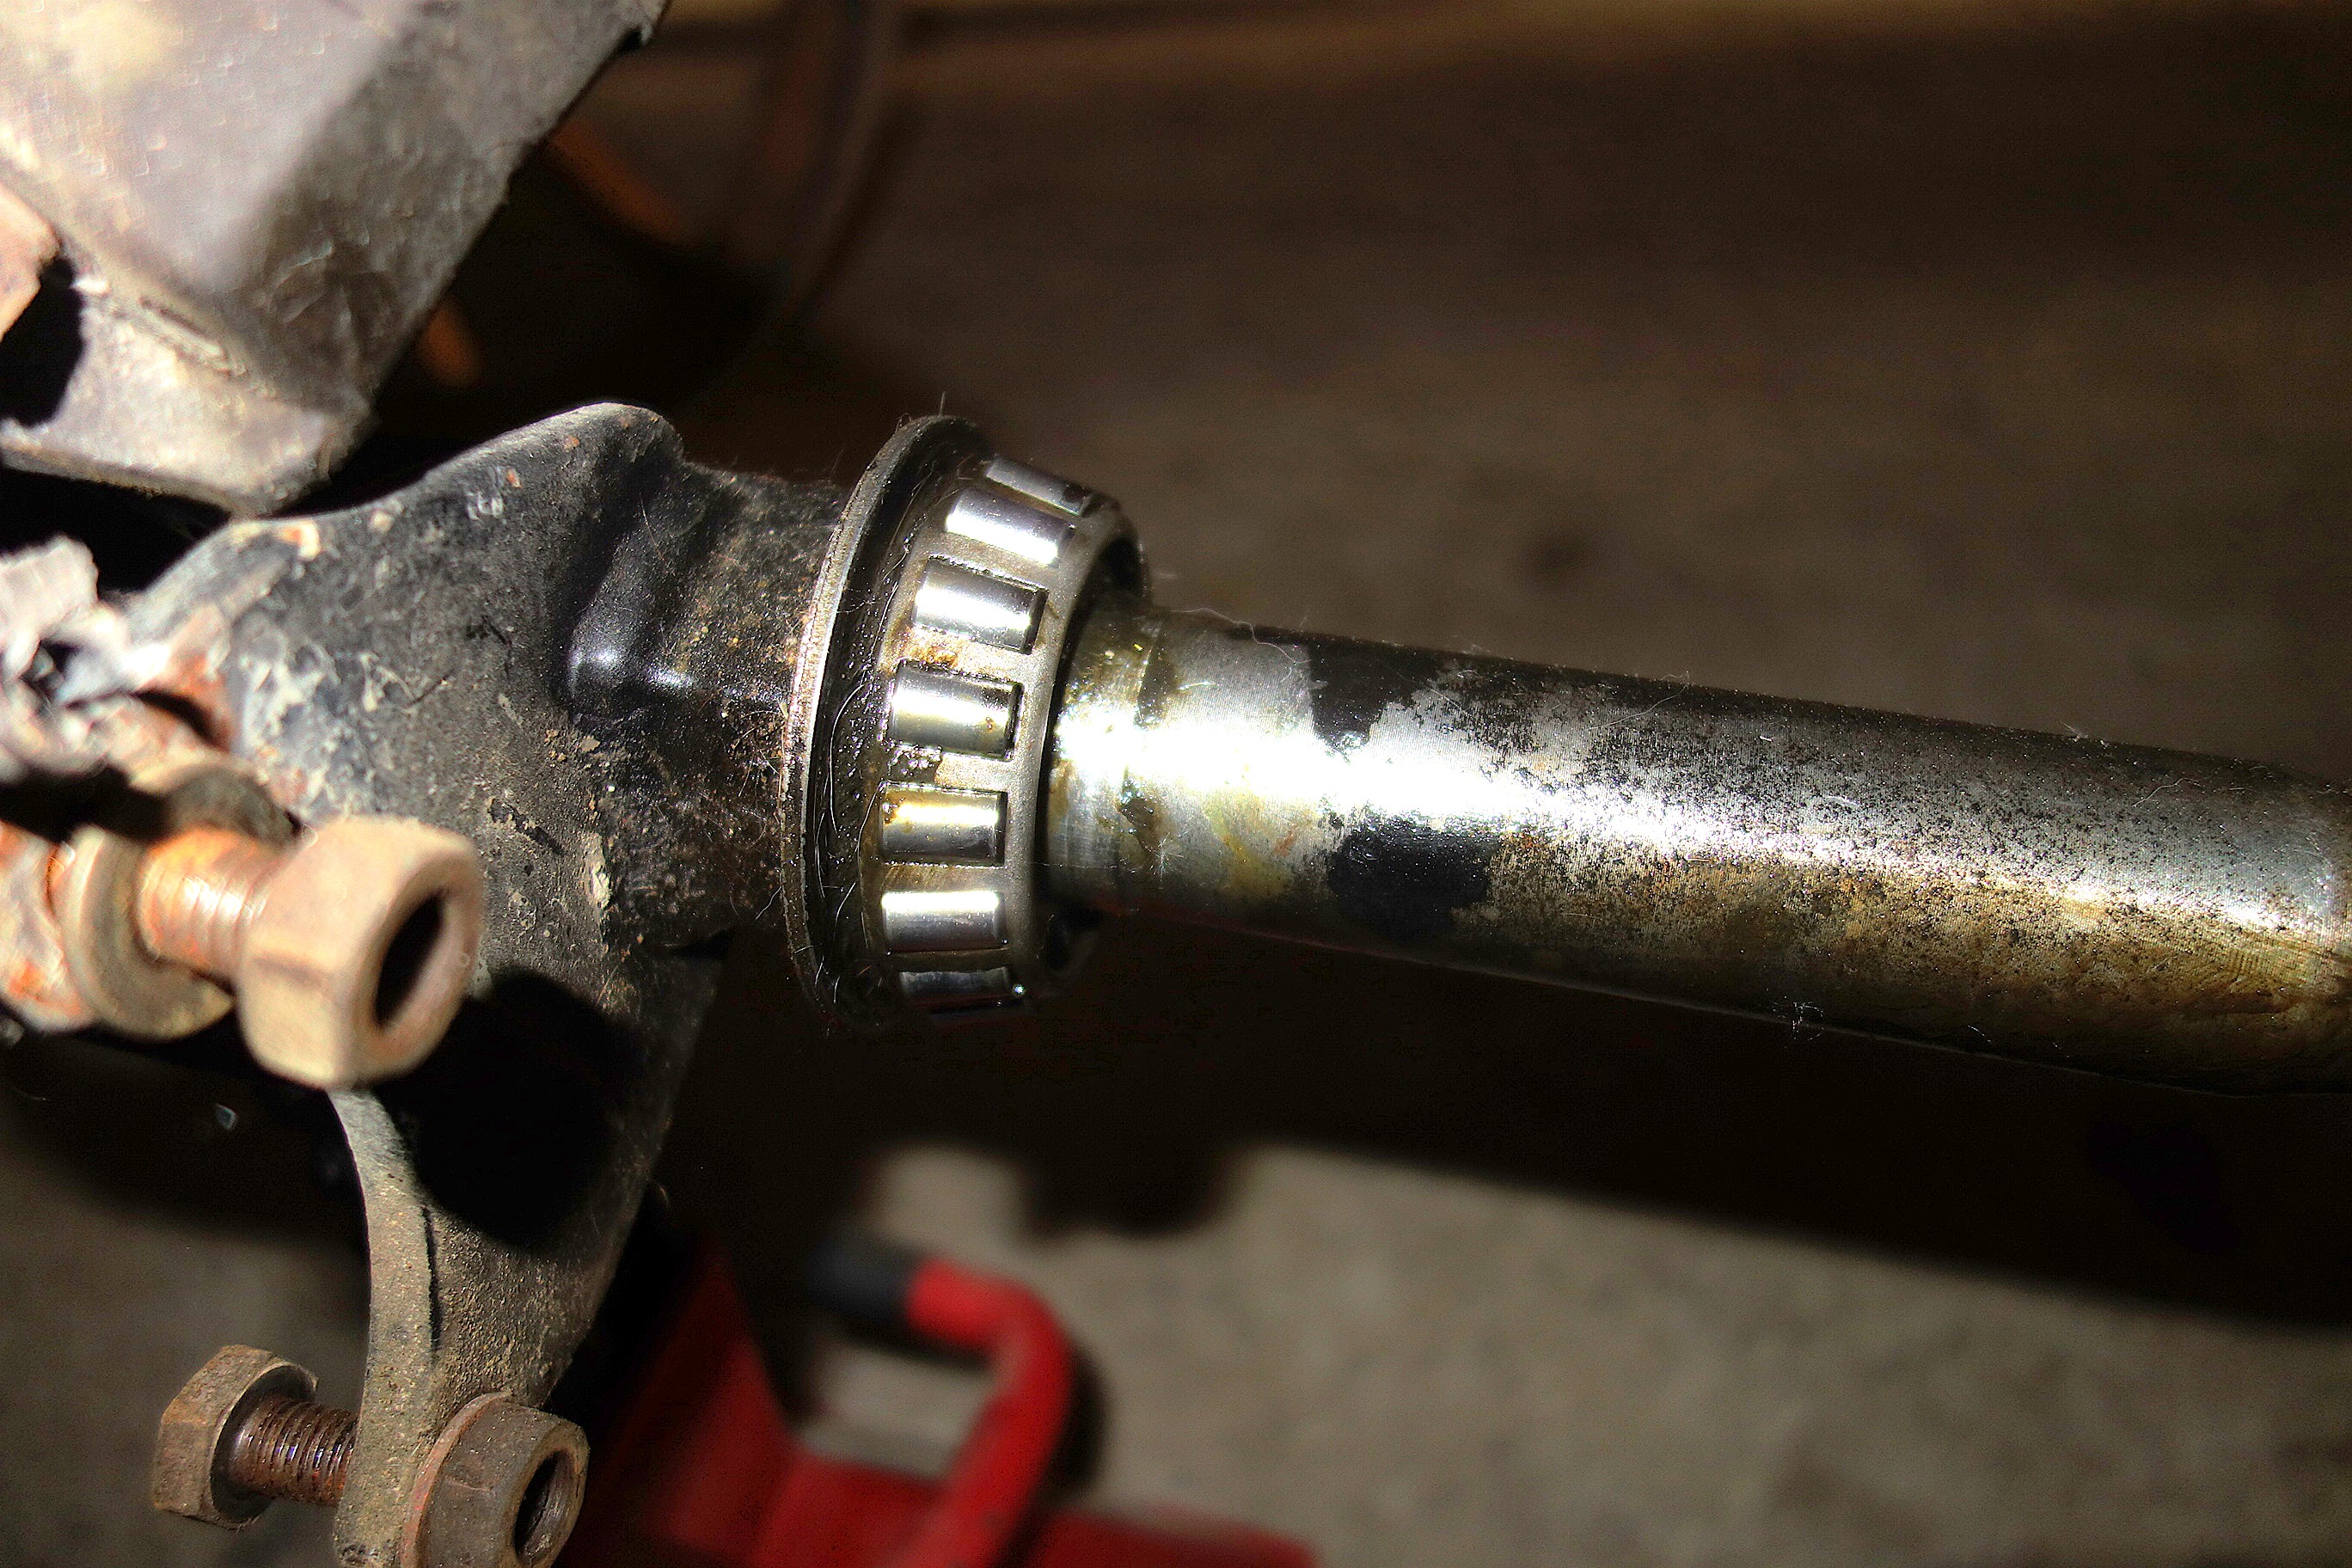
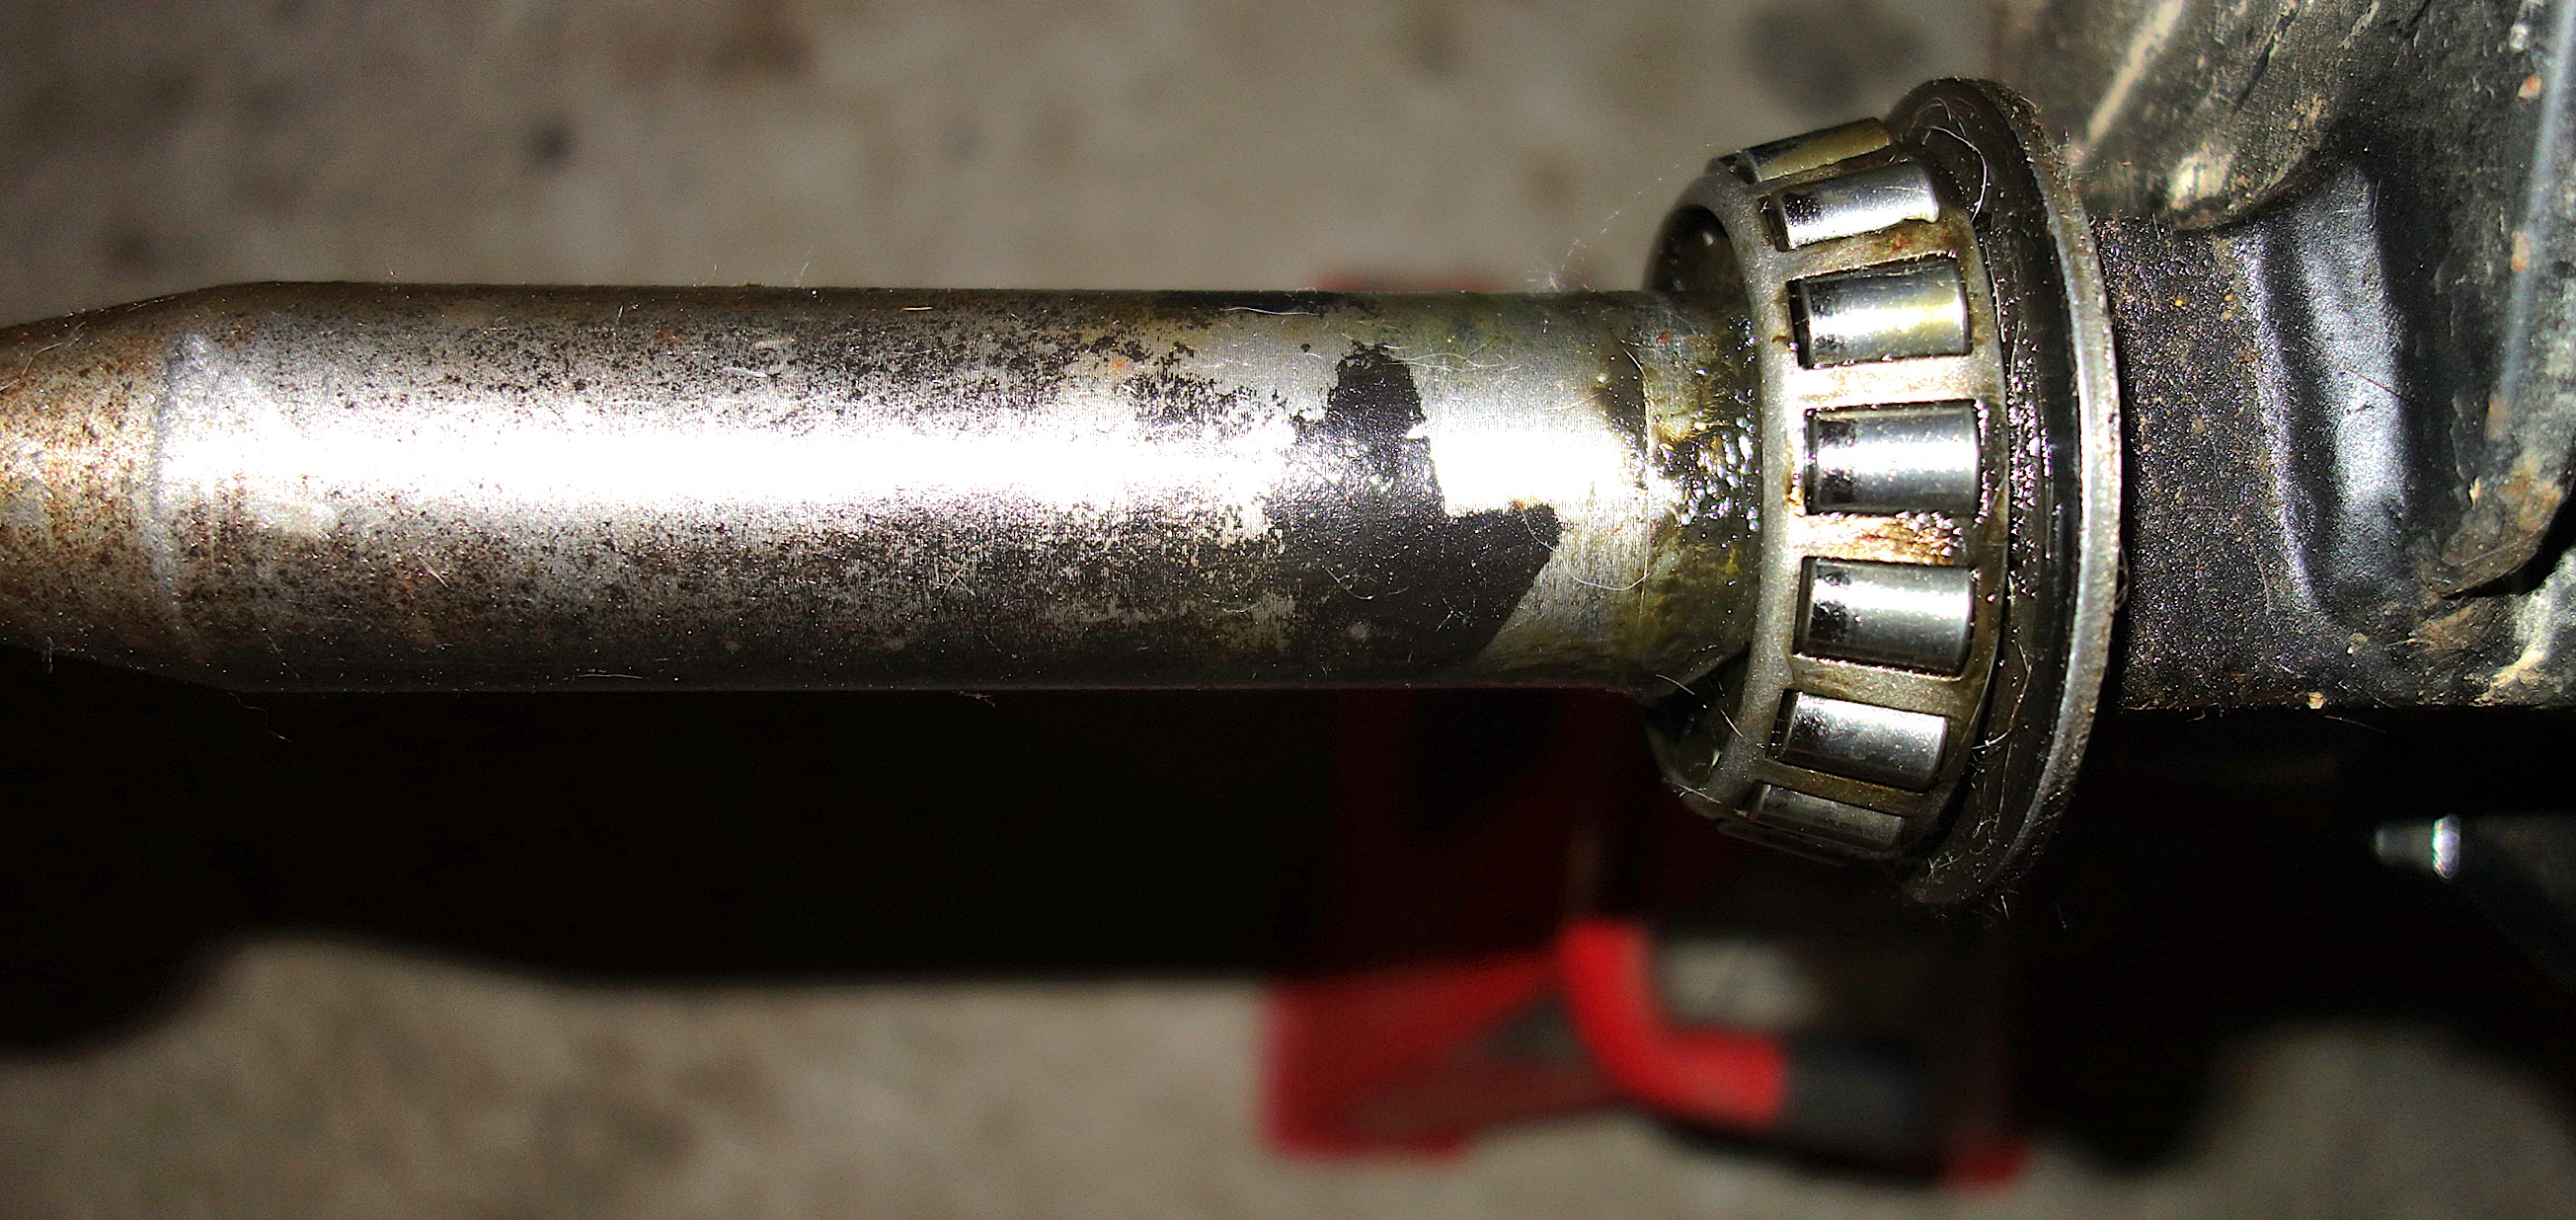
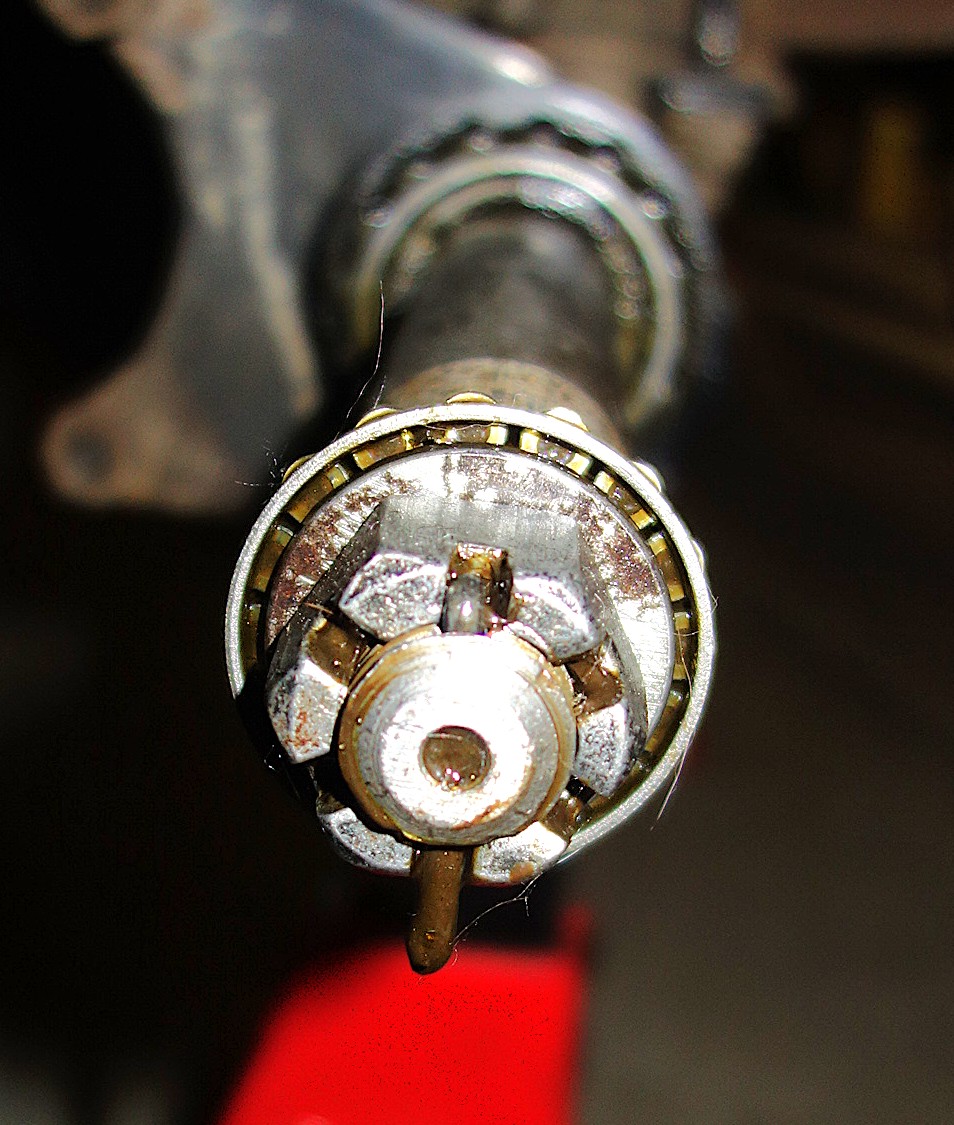
Patentachse
Geschichte des Rads
EInen kurzen Überblick gibt eine Veröffentlichung aus dem Jahr 1933 im Jahruch des Bernischen Historischen Museums: Drei primitive Wagenräder im Bernischen Historischen Museum und ihre prähistorischen Vorläufer. (Dr. R. Forrer, Strassburg)